


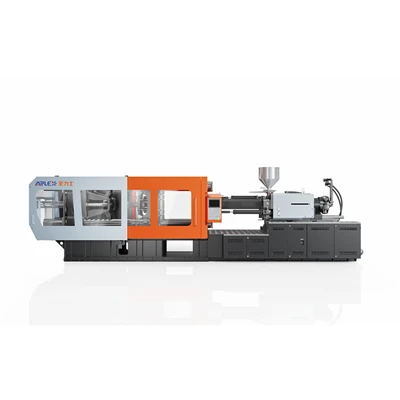
Stabil hátsó{0}}nyomóformázógép
A Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. az egyik vezető gyártó és szállító a stabil hátsó-nyomású formázógépeknek Kínában. Nyugodtan nagykereskedjen a Kínában gyártott, fejlett stabil hátulsó-nyomásos formázógéppel, gyárunkból.
A stabil vissza{0}}nyomóformázógép valós-idő arányos nyomásszabályozást és gyors-hidraulikus visszacsatolást tartalmaz, hogy szabályozza a lágyító olvadék sűrűségét a csavar visszanyerése során. Azáltal, hogy a lágyítás során állandó ellenállást biztosít a csavarral szemben, ez a berendezés stabilizálja a lövéstömeg-tűréseket, megtisztítja a beszorult levegőt, és fenntartja a dinamikus viszkozitást a folyamatos több-üreges precíziós ciklusok során.
Mi határozza meg a fröccsöntés pontosságát?
A precíziós fröccsöntés a mechanikai merevség, a termikus határok és a hidraulikus válaszmérők közötti szoros szinkronizáláson alapul:
Befecskendezési sebesség:A sebességprofil stabilitása biztosítja az egyenletes olvadékfront előrehaladását, szabályozva a helyi nyírási sebességet és a belső feszültséget a vékony{0}}fal geometrián belül.
Befecskendezési nyomás:A konzisztens nyomásleadás megakadályozza a térfogati zsugorodási különbségeket az üregkészletek között, miközben kiküszöböli az elválasztó vonal felvillanását.
Pozícióvezérlés:A csavar helyzetének ±0,01 mm-es mérése beállítja az átmeneti pontot a töltési és a tartási fázisok között, elkerülve a rövid lövéseket vagy a túlpakolást.
Hőmérséklet szabályozás:Több-zónás hordószabályozás ±0,5 fokon belül biztosítja az állandó olvadékviszkozitást és védi a hőre érzékeny polimereket.
Plasztifikációs stabilitás:A csavarhajtás nyomatéka és a homogenizáló repülési geometriák egyenletes gyantaolvadást biztosítanak, hőbomlás nélkül.
Hátnyomás:A lágyítás során a visszahúzódó csavarral szemben alkalmazott folyamatos ellenállás szabályozza az olvadéksűrűséget, a gázelszívást és a pigment diszperziót.
Ismételhetőség:A gép dinamikus képessége a célnyomás, pozíció és hőmérsékleti alapértékek reprodukálására szekvenciális futtatások során.
Befecskendezést vezérlő rendszer
A befecskendező rendszer a zárt-hurkú visszacsatoláson és a nagy-frekvenciás szelepválaszon alapul a dinamikus pontosság fenntartása érdekében:
Zárt{0}}hurkú vezérlés:0,5 ms-onként figyeli a befecskendezési nyomás- és sebességgörbéket, hogy kompenzálja a nyersanyag viszkozitásának változásait.
Nyomásszabályozás:A többlépcsős befecskendezési nyomáslépcsős-csökkentések az átmenetek zökkenőmentes megtartásával kezelik a feltöltést.
Sebességszabályozás:A programozható 10 fokozatú sebességprofilozás keskeny kapukon vezeti át a gyantát anélkül, hogy nyírási elszíneződést okozna.
Pozícióvezérlés:Az abszolút optikai kódolók nyomon követik a csavar mozgását a fázisváltások ezredmásodperceken belüli befejezéséhez.
Több-lépcsős injekció:A testre szabott nyomás- és sebességfokozatok kiegyenlítik a falsűrűséget, megszüntetik a süllyedésnyomokat és minimalizálják a maradék feszültséget.
Plasztifikáció és olvadékelőkészítés
Az olvadék-előkészítés a konzisztens lágyítósűrűségre összpontosít a csavar visszanyerése során:
Csavar forgása:Az elektromos szervohajtások digitális fordulatszám-visszacsatolást biztosítanak, így a nyírási sebességet egyenletesen tartják a hidraulikus rendszer terhelésétől függetlenül.
Plasztifikálás:A speciális akadály-repülési geometriák teljes olvasztást, színeloszlást és szabályozott súrlódásos fűtést biztosítanak.
Ellennyomás:Az arányos szelepvezérlés 5 bar és 150 bar közötti lineáris ellenállást tart fenn ±0,5 bar tűrés mellett, kiszellőztetve a beszorult illékony anyagokat.
Olvadási hőmérséklet:Az integrált PID-szabályozási algoritmusok szabályozzák a kerámia fűtősávokat, hogy megállítsák a hőmérséklet-eltolódást hosszú futás közben.
Anyag előkészítés:A hőmérséklet-szabályozott{0}}etetőtorkok megakadályozzák a szemcse korai felpuhulását, megőrizve a csavarbemeneti teljesítményt.
Befogórendszer
A befogó architektúra nagy{0}}merevségű lapokat tartalmaz, amelyeket végeselem-elemzés révén terveztek. A tömör lemezszerkezet korlátozza az elhajlást teljes szorítóerő mellett, fenntartva a párhuzamosságot az elválasztó felületen. Az alacsony-nyomású penészvédő áramkörök nyomon követik a bilincs helyzetét, hogy megakadályozzák a zárást, ha akadályokat észlelnek.
Ismételhetőség és folyamatstabilitás
Az üzemi teljesítményt a lövéssúly pontosságával és a folyamatos kimeneti hőszabályozással mérik:
A lövés súlyának változása (CV):0,08%-nál kisebb vagy egyenlő lövéssúly eltérést tart a CV-n belül 1000 egymást követő fröccsöntési cikluson keresztül.
Vissza{0}}Nyomásválasz:Az arányos szelepválasz 15 ms alatt megakadályozza a nyomáscsúcsokat a csavar visszanyerésének megkezdésekor.
Termikus konzisztencia:Az egyenletes olvadékentalpia-eloszlás csökkenti a differenciális zsugorodást, a torzulást és a formázás utáni mozgást-.
Folyamatkövetés:A valós idejű naplózás tárolja a befecskendezési csúcsnyomást, a visszanyomási-profilokat, a helyreállítási időzítést és a párna helyzetét a tétel teljes nyomon követhetősége érdekében.
Megfelelő anyagok
Az egység árucikkeket, mérnöki és nagy{0}}teljesítményű gyantákat futtat:
Polikarbonát (PC) / polibutilén-tereftalát (PBT):Megőrzi az olvadékstabilitást a polimerlánc lebomlása nélkül.
Poliamid (PA6 / PA66 / PA12, töltetlen és üveggel{3}}töltött):A precíz ellennyomás megakadályozza a fúvókák nyáladzását, miközben védi az üvegszálakat.
Polioximetilén (POM):Megakadályozza a gyanta stagnálását a speciális hőzóna-kezelés révén.
Polifenilén-szulfid (PPS) / folyékony kristályos polimer (LCP):Magas feldolgozási hőmérsékletet és gyors töltési sebességet alkalmaz.
Akrilnitril-butadién-sztirol (ABS) / polimetil-metakrilát (PMMA):Optikai tisztaságot és légcsíkoktól mentes felületkezelést biztosít.
Megfelelő alkalmazások
Ez a gépkonfiguráció szűk fizikai méreteket és optikai tisztaságot igénylő szektorokat szolgál ki:
Precíziós ipari alkatrészek:Fogaskerekek, csapágyak, járókerekek és belső meghajtó mechanizmusok.
Elektromos alkatrészek:Több-tűs csatlakozók, sorkapocsházak, reléblokkok és kapcsolóházak.
Optikai alkatrészek:Kameralencseházak, fényvezető lemezek, optikai szenzortartók és reflektorkeretek.
Orvosi összetevők:Mikro-folyadéklemezek, fecskendőtartályok, diagnosztikai házak és folyadékcsatlakozók.
Autóipari precíziós alkatrészek:Tüzelőanyag-szeleptestek, érzékelőházak, elektronikus burkolatok és működtetőelemek.
Műszaki konfiguráció
|
Paraméter |
Egység |
Érték (120T) |
Érték (180T) |
Érték (260T) |
|
Szorítóerő |
kN |
1200 |
1800 |
2600 |
|
A kötőrudak közötti távolság (H × V) |
mm |
410 × 410 |
510 × 510 |
610 × 610 |
|
Max. Forma nyitó löket |
mm |
360 |
440 |
530 |
|
Csavar átmérő opciók |
mm |
30 / 35 / 40 |
40 / 45 / 50 |
50 / 55 / 60 |
|
L/D arány |
L/D |
22:1 / 20:1 |
22:1 / 20:1 |
23:1 / 21:1 |
|
Elméleti lövéstérfogat |
cm³ |
141 / 192 / 251 |
251 / 318 / 392 |
451 / 546 / 650 |
|
Max. Befecskendezési nyomás |
bár |
2250 / 1800 / 1400 |
2150 / 1700 / 1380 |
2100 / 1730 / 1450 |
|
Vissza-Nyomástartomány |
bár |
5 - 160 |
5 - 160 |
5 - 180 |
|
Vissza-Nyomáspontosság |
bár |
± 0.5 |
± 0.5 |
± 0.8 |
|
Csavar forgási sebessége |
fordulat |
0 - 280 |
0 - 250 |
0 - 220 |
|
Helyzetátalakító felbontása |
mm |
0.01 |
0.01 |
0.01 |
|
Hordó fűtési zónák |
Zónák |
4 + 1 |
4 + 1 |
5 + 1 |
|
Rendszernyomás |
MPa |
17.5 |
17.5 |
17.5 |
Tesztelés és minőség-ellenőrzés
A gyári átvételi teszt (FAT) a hidraulikus dinamikus választ és a mechanikai szerkezeti stabilitást ellenőrzi a szállítás előtt:
Hidraulikus nyomás teszt:24 órás folyamatos működés, amely értékeli a szelep reakcióját és az olaj hőmérsékletét teljes üzemi terhelés mellett.
Hátsó-nyomás kalibrálása:Proporcionális szelepek lépcsőzetes kalibrálása 10 nyomásbeállításon (10 bar és 150 bar között) a válasz linearitásának ellenőrzésére.
A lemez párhuzamosságának ellenőrzése:A lapbeállítás ellenőrzése nulla és teljes befogási terhelés mellett lézeres mérőműszerekkel.
Hőstabilitási teszt:Folyamatos 12 órás hordófűtés, amely megerősíti a hőmérséklet-szabályozás stabilitását ±0,5 fokon belül.
Száraz ciklus ellenőrzése:500 ciklusú szárazonfutás mérési helyzetérzékelő konzisztenciát és mechanikai mozgási simaságot.
GYIK
K: Hogyan javítja a vissza{0}}nyomásszabályozás a lövés súlyának konzisztenciáját?
V: Az ellennyomás folyamatos ellenállást biztosít a csavarral szemben a helyreállítás során. Ez a mechanikai erő összenyomja a gyantát a csavar hegye előtt, kiszellőzteti a rekedt levegőt és szabványosítja az anyagsűrűséget. Az állandó olvadéksűrűség egyenletes térfogati kitöltést eredményez az egymást követő ciklusokban.
K: Milyen visszanyomási tartomány- megfelelő műszaki polimerekhez?
V: Az üzemi ellennyomás 5 bar és 30 bar között mozog az árugyantáknál és 30 bar és 100 bar között a műszaki polimereknél, mint a PC, PA66 vagy PBT. Az ellennyomás növelése javítja a gyanta keveredését, amit a csavar sebességével kell kiegyenlíteni a termikus nyírás korlátozása érdekében.
K: Ez a gép meg tudja dolgozni az üvegszál-{0}}szál--erősítésű gyantákat csavarkopás nélkül?
V: Igen. Az állandó ellennyomás fenntartja a lágyító stabilitását anélkül, hogy megnövelt csavarsebességre lenne szükség. A csiszolóanyagok esetében a bimetál hengerek és bevonatos csavarok védik a mechanikai hézagokat a hosszú távú kopás ellen.
K: Mi váltja ki az átmenetet az injektálásról a lágyító fázisra?
V: A vezérlő elindítja a csavar helyreállítását, amikor a tartási fázis véget ér és a hűtési idő elkezdődik. A csavar forgása elindul, miközben az arányos szelep szabályozza az olajleadást a befecskendező dugattyú mögött, fenntartva a célellennyomást, amíg a csavar el nem éri az adagolási ütközőt.
K: Hogyan akadályozza meg a zárt{0}}hurkú nyomásszabályozás a rövid felvételeket?
V: A zárt{0}}hurkú vezérlő folyamatosan követi a hidraulikakör nyomását és a csavarok helyzetét. Amikor a gyanta viszkozitása vagy a henger hőmérséklete megváltozik, a vezérlő ezredmásodperceken belül módosítja a szelepbeállításokat, hogy kövesse a programozott profilt, megelőzve a töltési ingadozásokat.
Népszerű tags: stabil hátulsó-nyomóformázógép, Kína stabil hátulsó-nyomóformázógép gyártók, beszállítók, gyár
Egy pár
nemKövetkező
Precíziós olvadásgátló formázógépAkár ez is tetszhet




A szálláslekérdezés elküldése