


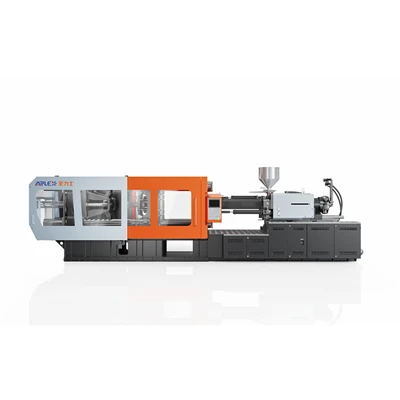
Hosszú{0}}löketű, nagy-merevségű formázógép
A Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. a hosszú{2}}löketű, nagy-merevségű formázógépek egyik vezető gyártója és szállítója Kínában. Nyugodtan vásároljon Kínában gyártott, fejlett, hosszú{5}}löketű, nagy-merevségű formázógépet gyárunkból.
A hosszú{0}}löketű, nagy-merevségű fröccsöntőgép megerősített szorítóegységet tartalmaz megnövelt nappali távolsággal, amelyet mély-húzó alkatrészekhez és több-üreges szerszámokhoz fejlesztettek ki. Ez a szerkezeti elrendezés az elhajlásnak{5}}álló formatámasztást nyújt a meghosszabbított löketmozgás mellett, lehetővé téve az alkatrész automatikus eltávolítását a lemez megdöntése vagy a keret torzulása nélkül.
Miért számít a befogási merevség?
Forma igazítás:A szerkezeti merevség korlátozza a nyomólap elhajlását a szorító tonnatartalom mellett, fenntartva a vezetőcsap és a retesz igazítását folyamatos működés közben.
Befogási stabilitás:A merev vázszerkezet csökkenti a szétváló{0}}vonal mozgását az injektálás során, és segít megelőzni a felvillanást a fröccsöntött részeken.
Erőelosztás:A kiegyensúlyozott terhelésátvitel a nyomólap területén csökkenti a feszültségkoncentrációt a kényes magbetéteken és a formalemezek helyi kopását.
Forma támogatás:Az egyenletes szorító terheléseloszlás minimálisra csökkenti a mechanikai kifáradást a több{0}}üreges szerszámlapokon.
Gyártási konzisztencia:A minimális tányérhajlítás segít az alkatrészek szűk mérettűrésében a nagy{0}}mennyiségű gyártás során.
Befogószerkezet tervezése
Megerősített öntöttvas keret:Az alapszerkezeteket és a lemezeket nagy szakítószilárdságú gömbgrafitos vasból öntik, hogy elnyeljék a vibrációt és ellenálljanak a nagy reteszelő erőknek.
Box{0}}Típus lap geometria:A végeselem-elemzés optimalizált dobozlemezek a szorítóerőket a forma közepén keresztül irányítják, hogy csökkentsék a középső lemez elhajlását.
Öt-pontos váltó kinematika:Az edzett ötvözet csapok és bronz perselyek kiszámítható billenő gyorsulási profilokat és mechanikus reteszelést generálnak.
Nyomórúd tervezés:Felületi-edzett 40Cr acél kötőrudak kemény krómozással viselik a húzóterhelést, miközben fenntartják az egyenlő feszültségeloszlást mind a négy rúdon.
Hidraulikus reteszelő rendszer:A zárt{0}}hurkú hidraulikus vezérlés stabil tartási nyomást tart fenn a kikeményedési ciklus során.
Forma beépítési lehetőség
Nyomórúd-hézag:A kötőrudak közötti széles belső távolság lehetővé teszi a nagy formaalapokat, az oldalsó-mag-működtetőket és a szervizvezetékeket.
Maximális forma magasság:A nyitott lapok közötti nagyobb távolság lehetővé teszi a meleg{0}}futórendszereket és a több-lemezes formaszerkezeteket.
Minimális forma magasság:A széles formázó{0}}magasság-beállítási tartomány a vékonyabb, együreges{1}}prototípus-szerszámokhoz illeszkedik hosszabbító blokkok használata nélkül.
Lap méretei:A széles lemezfelületek támasztást nyújtanak a túlméretezett öntőforma hátlapok számára.
Szerelési rugalmasság:A szabványos T-hornyok és rögzítőlyuk-konfigurációk a hagyományos mechanikus bilincsekhez és a gyorsszerszám{1}}cserélő rendszerekhez is illeszkednek.
Formanyitási löket és kilökődés
Megnövelt nyitási távolság:A nagy utazási távolság biztosítja a szükséges helyet a mély vödrök, konténerek és magas házelemek számára.
Automatizálási távolság:A bőséges napfény lehetővé teszi a felül{0}}belépő vagy oldalsó-belépő robotok számára, hogy hozzáférjenek a mélyebb részekhez, és kivegyék azokat anélkül, hogy megzavarnák a forma felületét.
Több-pontos kidobó elrendezés:A szimmetrikus hidraulikus kilökőcsap-konfiguráció kiegyensúlyozott tolóerőt fejt ki a nagy kilökőlemezeken.
Hidraulikus kidobás:A dedikált hidraulikus hengerek folyamatos kidobóerőt biztosítanak a teljes kiütési-löket során.
Injekciós egység
Kettős{0}}hengerbefecskendezés:Az iker befecskendező hengerek a tolóerőt a csavar tengelye mentén igazítják, megakadályozva, hogy a kocsi középső nyomatéka -elmozduljon.
Nitridált csavar és hordó:A mélynitridáló kezeléssel ellátott SACM645 ötvözött acél kopásállóságot biztosít a töltött gyantákkal és adalékokkal szemben.
Több-zónás hőmérséklet-szabályozás:A PID-szabályozókkal párosított kerámia fűtőszalagok kezelik a hordózónák közötti termikus gradienst.
Lineáris mozgásvezetők:Az alacsony-súrlódású lineáris vezetőblokkok támogatják a kocsi mozgását az igazítás és a lövés ismételhetőségének megőrzése érdekében.
Megfelelő formatípusok
Több-üreges formák:A széles lemezfedettség kiegyensúlyozott erőeloszlást biztosít a nagy{0}}kavitációs szerszámok között.
Mély{0}}húzóformák:A nagy nappali fénytávolság lehetővé teszi, hogy a magas formák teljesen kinyíljanak, és kitisztuljanak a hosszú magcsapok.
Nagy formák: A nehéz gömbgrafitos öntvények támogatják a nagy-tömegű formaalapokat szerkezeti meghajlás nélkül.
Hosszú{0}}löketű formák:Szerszámozás belső hidraulikus maghúzóval vagy több-fokozatú kilökőlemezekkel, amelyek extra nappali távolságot igényelnek.
Megfelelő alkalmazások
Mély műanyag vödrök, hordók és hulladéktartályok, amelyek hosszú lökettávolságot igényelnek az alkatrészek eltávolításához.
Mély{0}}profilú ajtópanelek, műszer-alkeretek és lökhárítóburkolatok.
Mosógép belső kádak, légkondicionálók fő alja és mély elektronikai burkolatok.
Egyenletes falvastagságot és nulla lemezhajlítást igénylő, egymásra rakható szerkezeti ládák.
A gép specifikációi
|
Specifikáció Tétel |
Egység |
260-as modell |
360-as modell |
480-as modell |
600-as modell |
800-as modell |
|
Szorítóerő |
kN |
2,600 |
3,600 |
4,800 |
6,000 |
8,000 |
|
Rúdhézag- (H×V) |
mm |
580 × 580 |
680 × 680 |
780 × 780 |
880 × 880 |
1,020 × 1,020 |
|
Forma nyitó löket |
mm |
580 |
680 |
780 |
880 |
1,050 |
|
Max. Forma magassága |
mm |
620 |
720 |
820 |
920 |
1,080 |
|
Min. Forma magassága |
mm |
220 |
260 |
300 |
350 |
400 |
|
Ejector Stroke |
mm |
160 |
180 |
200 |
220 |
250 |
|
Kidobó űrtartalom |
kN |
70 |
90 |
110 |
140 |
180 |
Műszaki konfiguráció
|
Rendszer összeállítás |
Mérnöki szabvány |
Működési részlet |
|
Szerkezeti öntvények |
QT500-7 gömbgrafitos öntöttvas |
Feszültségmentesített-dobozszerkezet, amelyet úgy terveztek, hogy ellenálljon a nyomólap hajlításának |
|
Mechanizmus váltása |
5 pontos kinematikai rendszer |
Indukciós{0}}edzett acélcsapok grafit-bronz perselyekben |
|
Nyakkendő rudak |
40 Cr króm{1}}acél |
Precíziós köszörülés, amely támogatja a kiegyensúlyozott terheléselosztást |
|
Hidraulikus hajtás |
Szervo{0}}szivattyúrendszer |
Változtatható sebességű szervomotor belső fogaskerék-szivattyúval párosítva |
|
Vezérlőegység |
Ipari mikrokontroller |
Dedikált PLC vezérlő, amely kezeli a hőmérséklet, a mozgás és a nyomás sorrendjét |
|
Carriage Motion |
Nehéz -terhelésű lineáris vezetők |
A lineáris támasztótömbök csökkentik a súrlódást a befecskendezési mozgás során |
Formapróba és gépi tesztelés
Száraz ciklus ellenőrzése:Teljes -sebességű kinematikai tesztelés a ciklusreakció, a váltómozgás és a löket ismételhetőségének ellenőrzésére a szállítás előtt.
Lapigazítás mérése:A tárcsa mutatóinak mérései a nyomólap felületein igazolják a párhuzamosságot a nyitó és záró mozgások között.
Nyomórúd feszültség kiegyenlítés:A mind a négy kötőrúdra szerelt nyúlásmérő érzékelők kalibrálják a feszültséget a kiegyensúlyozott rögzítési tonnatartalom elérése érdekében.
Hidraulikus tartózkodási vizsgálat:A tartós nyomástartási tesztek igazolják a szelep stabilitását és a tömítés integritását üzemi olajhőmérsékleten.
GYIK
K: Hogyan befolyásolja a meghosszabbított löket a gép teljes lábnyomát?
V: Az ágykeret meghosszabbítása helyett a kapcsológeometria módosításával meghosszabbodik a nyitólöket, így a beépítési hely a szabványos modellekhez hasonló marad.
K: Hogyan támogatja a gép a nehéz formákat anélkül, hogy a lemez megdőlne?
V: A mozgó nyomólap alatti lineáris vezetőpapucsok megtámasztják a szerszám súlyát a gépágy mentén, megakadályozva a kötőrúd -elhajlását vagy a nyomólap eltolódását.
K: Milyen robotinterfész szabványok támogatottak az alkatrészek eltávolításához?
V: A szabványos elektromos és jelcsatlakozások lehetővé teszik az integrációt a felső-belépő három-tengelyű szervorobotokkal és az automatikus oldalsó-bemenetkezelő berendezésekkel.
K: A meghosszabbított löketű gép alkalmas vékony{0}}falú fröccsöntő alkalmazásokra?
V: A nagy lemezmerevség és a gyors{0}}hatású hidraulikus szelepek állandó befecskendezési nyomást tartanak fenn, így a szorítóegység kompatibilis a vékony{1}}falú szerszámokkal.
K: Hogyan ellenőrizhető a szorítóerő pontossága a gépgyártás során?
V: A gyári kalibrálás során minden egyes kötőrúdra nyúlásmérőket rögzítenek a terheléseloszlás mérésére és a teljes tonnatartalom megerősítésére.
Népszerű tags: hosszú{0}}löket magas-merevségű formázógép, Kína hosszú-löket magas-merevségű formázógép gyártók, beszállítók, gyár
Akár ez is tetszhet



A szálláslekérdezés elküldése