


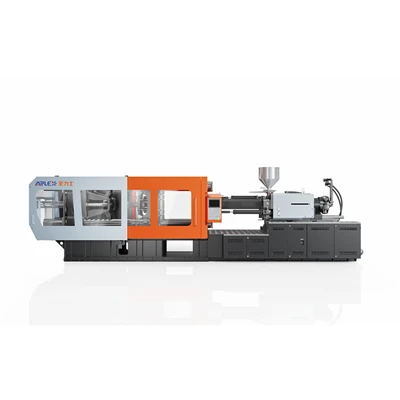
PC műanyag fröccsöntő gép
A Ningbo Yalishi (Arlex) Plastic Machinery Co., Ltd. a PC műanyag fröccsöntő gépek egyik vezető gyártója és szállítója Kínában. Kérjük, bátran nagykereskedjen Kínában gyártott, fejlett PC műanyag fröccsöntő gépet gyárunkból.
A PC műanyag fröccsöntő gép precíz olvadékkondicionálást, dinamikus nagynyomású-töltést és szigorú hőszabályozást biztosít, amelyet az optikai-minőségű és nagy-viszkozitású polikarbonát feldolgozására terveztek. Alacsony-nyírás-kopásálló-csavargeometriájának és szabályozott tartózkodási-idő-architektúrájának köszönhetően ez a rendszer megakadályozza a hődegradációt, az ezüstcsíkokat és a szerkezeti feszültséget az igényes optikai, autóipari és elektromos házakban.
Polikarbonát fröccsöntés áttekintése
Mi az a polikarbonát?
A polikarbonát egy amorf műszaki hőre lágyuló műanyag, amelyet nagy ütési szilárdság, magas hőelhajlási határértékek, könnyű tisztaság és magas olvadékviszkozitás határoz meg a teljes feldolgozási tartományban.
Miért szükséges a polikarbonát ellenőrzött fröccsöntés?
A polikarbonát feldolgozása termikus stabilitást és pontos hidraulikus erőt igényel, mivel a magas olvadékviszkozitás korlátozza a folyóképességet magas feldolgozási hő nélkül. A kiegyensúlyozatlan hőeloszlás optikai feszültséget, helyi repedést, színeltolódást és molekuláris lebomlást okoz.
Tipikus feldolgozási jellemzők
- Feldolgozási olvadékhőmérséklet ablak: 280 fok és 315 fok között
- Magas olvadékviszkozitás, amely több-lépcsős sebesség- és nyomásprofilozást igényel
- Amorf térfogati zsugorodási arány: 0,5% - 0,7%
- Nedvességérzékenység, amely etetés előtt 0,02% nedvességtartalom alatti szárítást igényel
Anyag{0}}Speciális feldolgozási kihívások
Olvadékáramlás:A polikarbonát magas olvadékviszkozitást és nyírási érzékenységet mutat. A nem megfelelő áramlási dinamika áramlási vonalakat, hegesztési gyengeségeket és belső feszültséget generál.
Hőmérséklet:A magas feldolgozási hőmérséklet csökkenti az olvadékviszkozitás szabályozása és a termikus degradáció közötti különbséget.
Nyomás:Tartósan magas befecskendezési és tömítési nyomásra van szükség a vastag szakaszok kitöltéséhez, és megakadályozza a kapu fagyását-, anélkül, hogy a vonal felszakadása-felvillanna.
Zsugorodás:Az alacsony térfogati zsugorodáshoz pontos üregnyomás-szabályozás szükséges a méretpontosság kiegyensúlyozása és a süllyedésnyomok kiküszöbölése érdekében.
Nedvesség érzékenység:A nedvesség hidrolízist, molekulatömeg-csökkenést és felületi szóródást okoz. A hosszabb tartózkodási idő magas hőmérsékleten a gyanta sárgulását és fekete foltokat okoz.
A gép konfigurációja a polikarbonáthoz
Injekciós egység:A nagy{0}}nyomatékú motorok és a nagy-nyomású hidraulikus hengerek fenntartják az olvadékleadást sűrű fejnyomás mellett. Az iker-hengeres befecskendező elrendezés fenntartja a tengelyirányú beállítást a nagy-terhelésű tömítési fázisok során.
Csavar és hordó:A speciális PC csavarprofilok 20:1 és 22:1 közötti L/D arányt, alacsony kompressziós arányt és áramvonalas visszacsapó szelepeket- alkalmaznak a nyírási hő korlátozása és a pangási zónák megszüntetése érdekében. A nagy-sűrűségű kerámia fűtőberendezések egyenletes hőátadást biztosítanak.
Hőmérséklet szabályozás:Több-zónás PID hőszabályozás ±1 fokos eltéréssel szabályozza a hordózónákat. A félvezető-relék megakadályozzák a hőmérséklet túllépését.
Hidraulikus / szervo rendszer:A gyors{0}}szervorendszerek zárt-hurkú nyomásszabályozást biztosítanak az alacsony-sebességű, nagy-nyomású tömítési fázisok során.
Szorító egység:A végeselem-analízissel épített merev lemezszerkezetek korlátozzák a lemez elhajlását teljes tonnatartalom mellett, megőrizve a formaleválasztási vonalakat és az alkatrészméreteket.
Hogyan javítja a gép a PC formázást
Az injekció stabilitása:A lineáris pozíció-visszacsatolás biztosítja a pontos befecskendezési indítási/leállítási átmeneteket, szűk határok között tartva a lövés súlyának változását.
Nyomásszabályozás:A dinamikus tartónyomás-szabályozás mérsékli a süllyedés nyomait, és enyhíti a belső feszültségeket, amelyek a formázás utáni repedéseket- okozzák.
Hőmérséklet stabilitás:Az egyenletes hordófűtési zónák homogenizálják az olvadék viszkozitását az injektálás előtt, megakadályozva az optikai homályosodást és a felületi csíkokat.
Plasztifikáló konzisztencia:Az alacsony-nyírású csavargeometria homogenizálja a gyanta tételeket anélkül, hogy a polimer láncokat megszakítaná.
Ismételhetőség:A zárt{0}}hurkú hidraulikus visszacsatolás korrigálja a nyomás- és sebességváltozásokat a folyamatos gyártási műszakok során.
Ciklus hatékonysága:A gyors bilincsmozgások és az érzékeny adagolás lerövidíti a ciklusidőket, miközben fenntartja a tisztasági követelményeket.
Javasolt feldolgozási paraméterek
|
Paraméter |
Érték |
Célkitűzés |
|
Olvadási hőmérséklet |
280 fok – 315 fok |
Kiegyensúlyozza a folyékonyságot, miközben megakadályozza a termikus sárgulást |
|
Penész hőmérséklet |
80 fok - 120 fok |
Enyhíti a belső feszültséget és javítja a felület minőségét |
|
Befecskendezési nyomás |
1200-1800 bar |
Legyőzi az olvadásállóságot a vékony és összetett falak kitöltéséhez |
|
Befecskendezési sebesség |
Több-lépcsős (közepestől gyorsig) |
Megakadályozza a felület idő előtti lehűlését és a kifúvódási nyomokat |
|
Hátsó nyomás |
50-150 bar |
Tömöríti az olvadéksűrűséget anélkül, hogy túlzott nyírási hőt adna |
|
Csavar sebessége |
30-60 ford./perc |
Védi a polimer molekulaláncokat a helyreállítás során |
|
Lehűlési idő |
falvastagság-függő |
Biztosítja a szilárd hőelvezetést a méretstabilitás érdekében |
Tipikus alkalmazások
Optikai alkatrészek:Lencsék, fényvezetők, optikai prizmák és műszerkijelző ablakok.
Autóalkatrészek:Fényszóró belső lencséi, jelzőburkolatok, érzékelő panelek és szerkezeti belső konzolok.
Elektromos alkatrészek:Lángálló kapcsolóházak-, sorkapcsok, mérőburkolatok és átlátszó reléházak.
Biztonsági felszerelés:Ipari arcvédők, védőszemüveglencsék, védőablakpanelek és szemüvegkeretek.
Átlátszó házak:Nagy teherbírású-műszerházak, nézetcsatlakozók, orvosi monitorkeretek és kijelzőelőlapok.
A gép specifikációi
|
Metrikus |
Egység |
Szabványos modell |
Nagy{0}}kapacitású modell |
|
Szorítóerő |
Tonna |
160 |
450 |
|
Csavar átmérője |
mm |
40 |
65 |
|
Csavar L/D arány |
L/D |
20:1 |
22:1 |
|
Lövés hangereje |
cm³ |
280 |
1220 |
|
Lövés súlya (PC) |
g |
305 |
1330 |
|
Befecskendezési nyomás |
bár |
2150 |
1850 |
|
Kötött{0}}rúdtávolság (H×V) |
mm |
470 × 470 |
780 × 780 |
|
Max / Minimális formamagasság |
mm |
500 / 180 |
800 / 300 |
|
Fűtési kapacitás |
kW |
12.5 |
28.0 |
GYIK
K: Feldolgozható-e a gép üveg{0}}töltött vagy lángkésleltető{1}} PC-minőségű anyagokat?
V: Igen. A megerősített vagy adalékanyaggal-módosított polikarbonát gyantákhoz egy bimetál henger és edzett csavarfelület van beépítve, hogy ellenálljon a kopásnak és a korrozív illékony anyagoknak.
K: Milyen csavarkonfigurációt ajánlunk átlátszó polikarbonát alkatrészekhez?
V: Kifejezetten alacsony{0}}nyírású csavart használnak sekély adagolózónával és 20:1–22:1 L/D aránnyal. Ez megakadályozza a helyi hőemelkedéseket, amelyek sárgulást vagy buborékképződést okoznak.
K: Milyen pontosságú hőmérséklet-szabályozás szükséges az optikai PC-komponensekhez?
V: Több{0}}zónás PID-szabályozás, amely a fűtést ±1 fokon belül tartja, az alapfelszereltség. A PID hordózóna szabályozás kerámia fűtőtestekkel párosítva stabilizálja az olvadék viszkozitását folyamatos működés közben.
K: Hogyan kezelik a gyanta nedvességét a lágyítás előtt?
V: A polikarbonát szárítószeres szárítást igényel, hogy a gyanta nedvességtartalmát 0,02% alá csökkentse a hordóba való belépés előtt. A nedves gyanta feldolgozása lebontja a polimer láncokat, ami rontja a mechanikai szilárdságot és szóródást okoz.
K: Hogyan válasszam ki a gép megfelelő szorítóerejét és a befecskendező egység méretét?
V: Hasonlítsa össze a kivetített terület egy részét a szükséges üregtömítési nyomással (általában 500–800 bar az üregben a számítógépen), és ellenőrizze, hogy a teljes lövésméret a teljes hordókapacitás 30%-a és 70%-a között marad a megfelelő tartózkodási idő fenntartása érdekében.
Népszerű tags: pc műanyag fröccsöntő gép, Kína pc műanyag fröccsöntő gép gyártói, beszállítói, gyárai
Egy pár
PA Nylon fröccsöntő gépKövetkező
ABS műanyag fröccsöntő gépAkár ez is tetszhet



A szálláslekérdezés elküldése