


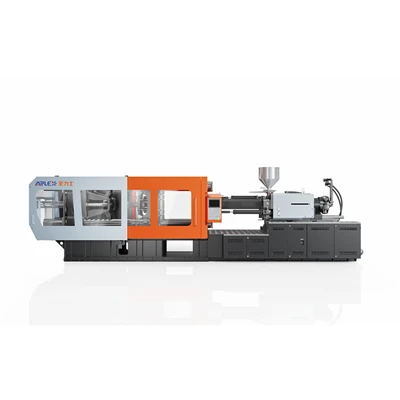
Precíziós olvadásgátló formázógép
A Ningbo Yalishi (Arlex) Plastic Machinery Co., Ltd. a precíziós olvadékvezérlő formázógépek egyik vezető gyártója és szállítója Kínában. Ne habozzon nagykereskedni a Kínában gyártott fejlett precíziós olvadásgátló formázógépet gyárunkból.
A Precision Melt Control Molding Machine megoldja a térfogatmérési ingadozásokat és a termikus inkonzisztenciákat a mikro-öntés során, így a 0,15% alatti lövéstömeg-változtatási együtthatót a szűk -tűrési tartományú gyártás során.
Mi határozza meg a fröccsöntés pontosságát?
A mikrometrikus méretpontosság elérése érdekében szinkronizálni kell a kulcsfontosságú fizikai paramétereket a formázási ciklus minden fázisában:
Befecskendezési sebesség:A zárt-hurkú arányos szelepek ±0,1 mm/s-on belül szabályozzák a sebességprofilokat, így biztosítva az üregek stabil töltési sebességét, megakadályozva a nyírási sebesség ingadozását, és megszüntetve a felületi áramlási nyomokat.
Befecskendezési nyomás:A többfokozatú nyomásátalakítók dinamikus frekvenciájú mintavételezéssel veszik a rendszer vezetéknyomását, megakadályozva a villanás képződését, a súlyeltolódást és a belső szerkezeti üregeket.
Pozícióvezérlés:A nagy-felbontású optikai lineáris kódolók ±0,01 mm-ig figyelik a befecskendezési löket helyzetét, így biztosítják az egyenletes olvadéktömörítést a formaüreg túltöltése nélkül.
Hőmérséklet szabályozás:A szilárdtestrelékkel rendelkező több-zónás PID-szabályozók ±0,5 fokon belül tartják a hordó hőmérsékletét, hogy megakadályozzák az anyagromlást és a viszkozitáseltolódásokat.
Plasztifikációs stabilitás:A szervo-csavar forgása egyenletes nyírófeszültséget tart fenn a gyanta olvasztása során, így homogén polimer olvadékot biztosít.
Hátnyomás:Az elektro-hidraulikus arányos visszanyomás-szabályozás stabilizálja a gyanta sűrűségét a visszacsapó szelep mögött a lágyítás során a pontos térfogati adagolás érdekében.
Ismételhetőség:A valós idejű visszacsatoló hurkok szinkronizálják a mechanikai löketet, a hidraulikus nyomást és a hőteljesítményt a folyamat hosszú távú stabilitásának megőrzése- érdekében.
Befecskendezést vezérlő rendszer
Zárt{0}}hurkú vezérlés:A valós idejű visszacsatoló hurkok összehasonlítják a célparamétereket a lineáris kódoló és a dinamikus nyomásérzékelő kimeneteivel, folyamatosan újraszámolva a parancsokat.
Nyomásszabályozás:A digitális többlépcsős szabályozás lehetővé teszi a töltési, csomagolási és tartási fázisok független konfigurálását az alkatrészsűrűség optimalizálása érdekében.
Sebességszabályozás:A több-lépcsős sebességprofilozás zökkenőmentes átmenetet tesz lehetővé a gyors üregfeltöltés és a lassú kaputömítés között.
Pozícióvezérlés:Az abszolút lineáris jelátalakítók nyomon követik a csavar helyzetét a befecskendezési, tartási és lágyítási fázisok során, anélkül, hogy a rendszer újraindítása után nulla-pontra lenne szükség.
Több-lépcsős injekció:A személyre szabható sebesség- és nyomásfokozatok bonyolult falvastagság-átmeneteket és{0}}változó futógeometriákat tesznek lehetővé.
Plasztifikáció és olvadékelőkészítés
Csavar forgása:A közvetlen hajtású-motorok precíz fordulatszám-szabályozást biztosítanak, optimalizálják a lágyító nyomatékot, miközben megakadályozzák a gyanta nyírási túlmelegedését.
Plasztifikálás:A speciálisan kiszámított csavargeometria javítja az olvadék homogenitását és csökkenti a színkeverési időt.
Hátnyomás:Az arányos szabályozás biztosítja az egyenletes polimer tömörítést és egyenletes levegőkibocsátást a gyanta-visszanyerés során.
Olvadási hőmérséklet:A kerámia fűtőszalagok több{0}}zónás PID-algoritmusokkal kombinálva megszüntetik a hordó forró pontjait.
Anyag előkészítés:Az integrált hordószigetelő köpenyek csökkentik a hőveszteséget, miközben megvédik az érzékeny műszaki gyantákat a környezeti hőhatásoktól.
Befogórendszer
A végeselemes elemzéssel kiszámított, nagy-merevségű iker-kapcsos szorítószerkezetek minimálisra csökkentik a lemez elhajlását teljes űrtartalom mellett, így biztosítják az egyenletes erőeloszlást a formaüregek között, hogy megőrizzék az elválasztó vonal szoros integritását.
Ismételhetőség és folyamatstabilitás
Az integrált visszacsatolásvezérlő rendszerek, a merev keretbeállítás és a gyors{0}}működésű szelepek biztosítják a folyamatos pontosságot. Az egyenletes csavarpárna ±0,05 mm-en belüli visszatartása stabilizálja a nyomásátvitelt az üreg megszilárdulása során. Az integrált hidraulikafolyadék-hőmérséklet-szabályozás stabil folyadékviszkozitást tart fenn, megakadályozva a folyamatok eltolódását a hosszabb gyártási ciklusok során.
Megfelelő anyagok
- Polikarbonát (PC)
- Poliamid / nejlon (PA6 / PA66)
- Polioximetilén/acetál (POM)
- Polibutilén-tereftalát (PBT)
- Polimetil-metakrilát/akril (PMMA)
- Polifenilén-szulfid (PPS)
- Liquid Crystal Polymer (LCP)
- Poliéter-éter-keton (PEEK)
- Precíziós minőségű polipropilén (PP)
- Precíziós minőségű akrilnitril-butadién-sztirol (ABS)
Megfelelő alkalmazások
Precíziós ipari alkatrészek:Műszaki fogaskerekek, perselyek, házak és mechanikus működtető alkatrészek, amelyek szűk mérettűrést igényelnek.
Elektromos alkatrészek:Mikrocsatlakozók, reléházak, sorkapcsok, megszakító alkatrészek és érzékelőházak.
Optikai alkatrészek:Lencsesorok, fényvezető lemezek, optikai keretek, LED reflektorházak és szálillesztő tálcák.
Orvosi összetevők:Fecskendőtartályok, mikrofluidikus chipek, diagnosztikai kazetták, katéter-agyak és inhalátorház-alkatrészek.
Precíziós autóalkatrészek:Üzemanyag-befecskendező szelepek alkatrészei, fojtószelepház-érzékelők, vezérlőegység-csatlakozók és mikro{0}}működtető fogaskerekek.
Műszaki konfiguráció
|
Paraméter |
Egység |
Értéktartomány |
|
Szorítóerő |
kN |
800 - 4,000 |
|
Befecskendezési súly (PS) |
g |
45 - 680 |
|
Csavar átmérő opciók |
mm |
22 / 25 / 28 / 32 / 36 / 40 |
|
Max befecskendezési nyomás |
bár |
2,100 - 2,800 |
|
Maximális befecskendezési sebesség |
mm/s |
160 - 350 |
|
Csavar helyzetének felbontása |
mm |
±0.01 |
|
Precíziós párnavezérlés |
mm |
±0.05 |
|
Lövéssúly megismételhetőség (CV) |
% |
0,15 vagy annál kisebb |
|
Hordó hőmérséklet pontosság |
fokozat |
±0.5 |
|
Hidraulikus reakcióidő |
ms |
20-nál kisebb vagy egyenlő |
Tesztelés és minőség-ellenőrzés
3D CMM vizsgálat:A lapok párhuzamosságát, a kötőrúd{0}}távolságát és az igazítási tűréseket a végső összeszerelés előtt koordináta-mérőgépekkel ellenőrizzük.
Dinamikus nyomáskövetés:A nagy-frekvenciás nyomásérzékelők figyelik a hidraulikus nyomás stabilitását a folyamatos tesztelési ciklusok során.
Termikus képalkotó elemzés:Az infravörös hővizsgálat megerősíti a hőmérséklet eloszlását az összes hordófűtési zónában a gyanta lágyítása során.
Lézeres igazítási mérés:A rögzítő-rúd feszültségeloszlása és a szerszámlap párhuzamossága dinamikus lézeres mérőeszközök segítségével, maximális szorítóerő mellett kalibrálva.
Lövés súlyának ellenőrzése:A műszaki gyantákkal végzett mintaöntési sorozatok statisztikai folyamat-ellenőrzésen esnek át, hogy garantálják, hogy a sörétsúly változása a célértékeken belül marad.
GYIK
K: Hogyan tartja meg ez a gép egyenletes lövéssúlyt a hosszú gyártási folyamatok során?
V: A zárt{0}}hurkú vezérlőrendszer folyamatosan nyomon követi a csavarok helyzetét és a hidraulikus nyomást lineáris jeladókon és jelátalakítókon keresztül. Automatikusan kompenzálja a gyanta viszkozitásának változásait a sebességprofil és az átmeneti pont valós idejű dinamikus beállításával, ±0,05 mm-en belül tartva a párna eltérését.
K: Mekkora a minimális falvastagság, amelyet ez a berendezés képes feldolgozni?
V: A gyanta olvadási indexétől és az üreg geometriájától függően a rendszer vékony falrészeket dolgoz fel 0,3 mm-ig. A 350 mm/s-ig terjedő befecskendezési sebesség és a gyors szelep reakcióidő párosítva lehetővé teszi az üreg teljes feltöltését, mielőtt a kapu lefagy{4}}.
K: Ez a berendezés képes kezelni a magas hőmérsékletű{0}}polimereket?
V: Igen. Az opcionális magas-hőmérsékletű kerámia fűtőszalagok és a speciális bimetál hengerek akár 420 fokos feldolgozási hőmérsékletet is támogatnak, biztosítva a szükséges hőteljesítményt és kopásállóságot a töltött műszaki polimerek számára.
K: Hogyan befolyásolja a pozíciószabályozás pontossága az alkatrésztűréseket?
V: A helyzetszabályozás pontossága közvetlenül meghatározza a sebesség---nyomás átmenet időzítését és a végső csavarpárna méretét. A ±0,01 mm-es kódoló pontosság biztosítja, hogy a nyomáskioldók pontosan a térfogati töltési ponton maradjanak, megakadályozva a feszültség kifehéredését, a vetemedést vagy a méretbeli zsugorodási eltéréseket.
K: Milyen hidraulikaolaj hőmérséklet-szabályozók vannak beépítve?
V: A PID hurkon keresztül kezelt integrált hőcserélő stabil hőmérsékleti tartományon belül tartja a hidraulikaolajat. Az olajhőmérséklet szabályozása megakadályozza a viszkozitás változásait, a szelep reakciósebességeit és a vezetéknyomást egyenletesen tartja a működés során.
Népszerű tags: precíziós olvadékvezérlő formázógép, kínai precíziós olvadékvezérlő formázógép gyártók, beszállítók, gyár
Következő
Precíziós lágyító formázógépAkár ez is tetszhet



A szálláslekérdezés elküldése