


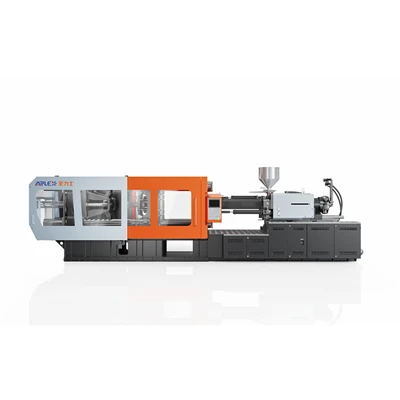
PA Nylon fröccsöntő gép
A Ningbo Yalishi (Arlex) Plastic Machinery Co., Ltd. a pa nylon fröccsöntő gépek egyik vezető gyártója és szállítója Kínában. Kérjük, bátran vásároljon Kínában gyártott fejlett pa nylon fröccsöntő gépet gyárunkból.
A PA nylon fröccsöntő gépet erősítetlen és üveg{0}}szállal-erősített poliamid gyanták, köztük PA6, PA66 és PA12 feldolgozására tervezték. A nyáladzásgátló fúvókarendszerrel, a nagy-nyomatékú lágyítóegységgel és a bimetál kopásálló-csavarozási lehetőségekkel ez a berendezés szabályozza az olvadékhőmérsékletet és a befecskendezési nyomásprofilokat mérnöki alkalmazásokhoz.
PA nylon fröccsöntés áttekintése
Mi az a PA Nylon?
A poliamid (PA) egy félig{0}}kristályos műszaki hőre lágyuló műanyag, amelyet mechanikai szilárdsága, alacsony súrlódási együtthatója, hőállósága és szerkezeti szívóssága miatt értékelnek. A szabványos ipari minőségek közé tartozik a töltetlen PA6 és PA66, valamint az üvegszállal vagy ásványi töltőanyagokkal módosított, megerősített készítmények, amelyek növelik a merevséget és a hőelhajlási hőmérsékletet szerkezeti terhelés esetén.
Miért van szükség a PA nylonra ellenőrzött fröccsöntésre?
A poliamidok gyorsan átalakulnak szilárd halmazállapotból alacsony{0}}viszkozitású folyadékká, amint elérik olvadási küszöbüket. Ez az éles olvadékátmenet szabályozott hőeloszlást tesz szükségessé a hordóban, szabályozott befecskendezési sebességet és állandó ellennyomást, hogy megakadályozza a helyi hődegradációt, a szétváló -vonal felvillanását és az olvadékszivárgást a fúvóka felületén.
Tipikus feldolgozási jellemzők
- Keskeny termikus feldolgozási ablak: A konzisztens olvadékviszkozitás fenntartásához több-zónás fűtési szabályozás szükséges a hordón keresztül.
- Alacsony viszkozitás olvadt állapotban: Rugós{0}}terhelésű vagy hidraulikus elzáró-fúvókákat igényel, hogy megakadályozzák a gyanta nyáladzását a lágyítás és a kocsi visszahúzása során.
- Higroszkópos érzékenység: Gyorsan felszívja a légköri nedvességet; feldolgozott gyantát igényel, hogy a nedvességszintet 0,10% alatt tartsa, hogy megakadályozza a hidrolitikus polimer lebomlását, a törésvonalakat és a mechanikai gyengülést.
- Magas kristályosodási zsugorodás: Több-fokozatú tartási nyomásprofilokra és precíz formahőmérséklet-szabályozásra van szükség a térfogati zsugorodás kezeléséhez a fázisváltás során.
Anyag{0}}Speciális feldolgozási kihívások
Melt Flow
Az olvadt poliamid alacsony viszkozitása lehetővé teszi a formák gyors kitöltését, de növeli a felvillanás kockázatát az elválasztó vonalak és a kilökőcsapok mentén. Az ellenőrizetlen, nagy{1}}sebességű befecskendezés a többlépcsős
Hőmérséklet érzékenység
A poliamidok érzékenyek a magas hőmérsékletre és a hosszabb tartózkodási időkre. A hordó belsejében bekövetkező túlmelegedés lebontja a polimer láncokat, ami elszíneződést, az ütésállóság elvesztését és gázkibocsátást eredményez.
Nyomásszabályozás
A befecskendezési sebesség szabályozásáról a tartási nyomásra való áttérésnek (V/P átkapcsolás) a pontos pozícióküszöbökhöz kell igazodnia. Az elégtelen tartónyomás belső üregekhez és süllyedésnyomokhoz vezet, míg a túlzott tartónyomás maradék feszültséget és penésztapadást okoz.
Zsugorodás és méretstabilitás
A formázás utáni kristályosodás 1,0% és 2,5% közötti térfogati zsugorodást okoz a töltetlen minőségeknél. Az egyenetlen formafal hűtése differenciális zsugorodást eredményez, ami az alkatrészek vetemedéséhez és méretbeli eltérésekhez vezet.
Nedvességérzékenység
A megnövelt nedvességtartalmú poliamid feldolgozása magasabb hőmérsékleten hidrolízist okoz. A hidrolízis lebontja a molekuláris láncokat, ami csökkent szakítószilárdsághoz, felületi ezüstcsíkokhoz és belső szerkezeti üregekhez vezet.
Gépkonfiguráció PA Nylonhoz
Injekciós egység
Lineáris helyzet-átalakítókkal integrálva a pontos befecskendezési löketfigyelés érdekében. A befecskendező szerelvény egy rugós-terhelésű vagy hidraulikus elzáró-fúvókát tartalmaz, amely fizikai tömítést biztosít az olvadék nyáladzása ellen a lágyítás során.
Csavar és hordó
- Csavarprofil: Speciális PA csavar kialakítás, amely 20:1 és 22:1 közötti L/D aránnyal és 3:1 kompressziós aránnyal rendelkezik, hogy egyenletes olvadást biztosítson túlzott nyírómelegedés nélkül.
- Kopásvédelem: Bimetál hordóhüvely és volfrám-karbid csavarmenetes bevonat opciók akár 50% üvegszál tartalmú vegyületek feldolgozásához.
- Visszacsapószelep-szerelvény: Nagy-reakciójú, nem-visszafolyású ellenőrzőgyűrű optimalizált tömítési szögekkel, hogy korlátozza a visszaáramlást a nagy-nyomású befecskendezési fázisok során.
Hőmérséklet szabályozás
Több-zónás kerámia fűtőszalagok, amelyeket zárt-hurkú PID-vezérlők kezelnek szilárdtest-relékkel (SSR). A rendszer az egyéni zónabeállításokat ±1 fokon belül tartja a hőtúllépés elkerülése érdekében, a fúvókafűtő külön hőmérséklet-szabályozásával.
Hidraulikus / szervo rendszer
Elektro{0}}hidraulikus szervorendszer változó lökettérfogatú szivattyúkkal. Az egység zárt-hurkú szabályozza a befecskendezési sebességprofilokat, a rendszer válaszidőzítését és a dinamikus tartónyomást.
Befogó egység
Öt-pontos iker-kapcsos szorítómechanizmus, amelyet a szerkezeti merevség és az egyenletes nyomólap erőeloszlás érdekében terveztek. A nagy befogási tonnatartalom korlátozza a nyomólap elhajlását, és megakadályozza, hogy az alacsony viszkozitású gyanták befecskendezésekor-elszakadjon a vonal.
Hogyan javítja a gép a PA nylon fröccsöntését
Az injekció stabilitása
A zárt-hurkú befecskendezési vezérlés 1 ms-os időközönként figyeli a csavarok helyzetét, pontos V/P átkapcsolási ismételhetőséget biztosítva a térfogati eltérések csökkentése érdekében.
Nyomásszabályozás
A többlépcsős tartónyomás-programozás szabályozza a tömítés sűrűségét a formaüregben a polimer kristályosodási fázisa alatt, csökkentve a süllyedésnyom kialakulását.
Hőmérséklet Stabilitás
A zónás hordó hőkezelés szabályozza a hőeloszlást a betápláló torokból az adagolózónába, stabil olvadékviszkozitást fenntartva a befecskendezés előtt.
Plasztifikáló konzisztencia
A nagy-nyomatékú hajtások állandó csavarfordulási sebességet biztosítanak a visszanyerés során, egyenletes olvadékhomogenitást biztosítanak, és minimálisra csökkentik az üvegszálak nyírófeszültségét.
Ismételhetőség
A folyamatos helyzet-visszacsatolás és a szervoválasz megőrzi a lövések súlyának stabilitását a több{0}}üregű formák között a folyamatos gyártási ciklusok során.
Ciklus hatékonysága
A szabályozott hidraulikus mozgások és a nagy lágyítókapacitás csökkenti a száraz ciklus idejét, maximalizálva az óránkénti termelési teljesítményt.
Javasolt feldolgozási / vezérlési paraméterek
|
Feldolgozási paraméter |
Erősítetlen PA6 / PA66 |
Üveg{0}}töltött PA (30% - 50% GF) |
Egység |
|
Olvadási hőmérséklet |
250 – 290 |
280 – 315 |
fokozat |
|
Hátsó hordó hőmérséklete |
230 – 250 |
260 – 280 |
fokozat |
|
Középső hordó hőmérséklet |
250 – 270 |
270 – 295 |
fokozat |
|
Első hordó hőmérséklete |
260 – 285 |
285 – 310 |
fokozat |
|
A fúvóka hőmérséklete |
255 – 280 |
280 – 305 |
fokozat |
|
Penész hőmérséklet |
60 – 90 |
80 – 110 |
fokozat |
|
Befecskendezési nyomás |
70 – 120 |
90 – 150 |
MPa |
|
Nyomástartás |
50 – 90 |
60 – 110 |
MPa |
|
Hátsó nyomás |
0.3 – 0.8 |
0.5 – 1.2 |
MPa |
|
Csavar sebessége |
40 – 90 |
30 – 70 |
FORDULAT |
Tipikus alkalmazások
Motorháztető alatti--autóipari alkatrészek
Szívócsövek, motorburkolatok, lengőkarok burkolatai és légcsatornák.
A poliamid magas hőeltérítési hőmérséklete, olajállósága és motorvibrációval szembeni mechanikai szilárdsága miatt van kiválasztva.
Precíziós mozgású alkatrészek
Ipari fogaskerekek, perselyek, csúszócsapágyak és láncvezetők.
Kihasználja a poliamid alacsony súrlódási együtthatóját, kopásállóságát és zajcsillapítási -tulajdonságait a kenés nélküli mechanikai részegységekhez.
Elektromos és házelemek
Sorkapocsblokkok, reléházak, megszakítók burkolatai és csatlakozótestek.
Kihasználja a dielektromos szigetelési tulajdonságokat, az ívkövetési ellenállást és a lángkésleltető -minőségű kompatibilitást.
Szerkezeti elektromos szerszámházak
Szerszámkeretek, fogantyúházak, szivattyútestek és szerkezeti konzolok.
Üveg{0}}szállal-erősített PA-t alkalmaz, hogy merevséget, ütésállóságot és súlycsökkenést érjen el az öntött alumíniumötvözetekhez képest.
Rögzítők és pattintható{0}}fit klipszek
Kábelkötegelők, ipari kapcsok, nyomószegecsek és panelrögzítők.
Kihasználja a nagy fáradtságállóságot és a szakítószilárdságot, amely az ismétlődő mechanikus elhajláshoz szükséges pattanás nélkül.
A gép specifikációi
|
Specifikáció Tétel |
Egység |
PA-160 |
PA-220 |
PA-320 |
|
Szorítóerő |
kN |
1,600 |
2,200 |
3,200 |
|
A kötőrudak közötti távolság (H × V) |
mm |
470 × 470 |
530 × 530 |
660 × 660 |
|
Max. Forma nyitó löket |
mm |
430 |
500 |
620 |
|
Formavastagság min – max |
mm |
180 – 500 |
200 – 550 |
220 – 650 |
|
Csavar átmérője |
mm |
40 |
48 |
58 |
|
Csavar L/D arány |
L/D |
21:1 |
21.5:1 |
22:1 |
|
Lövés súlya (PA6/PA66) |
g |
208 |
350 |
631 |
|
Elméleti befecskendezési térfogat |
cm³ |
226 |
380 |
686 |
|
Befecskendezési nyomás |
MPa |
185 |
178 |
170 |
|
Max. Csavar sebessége |
FORDULAT |
200 |
180 |
160 |
GYIK
K: Fel tudja dolgozni a gép a töltetlen és az üveggel{0}}töltött PA-minőségeket is?
V: Igen. A gép kezeli a töltetlen gyantákat (PA6, PA66, PA12), valamint üveg-szál-erősítésű vegyületeket akár 50%-os rosttartalomig. A megerősített minőségekhez opcionális bimetál hengerek és keményfém{8}}bevonatú csavarok vannak beépítve, hogy ellenálljanak a kopásnak.
K: Milyen csavarkonfiguráció javasolt a PA feldolgozáshoz?
V: 20:1 és 22:1 közötti L/D aránnyal és 3:1 tömörítési arányú dedikált PA csavar ajánlott. Ez a geometria biztosítja a megfelelő szilárdanyag szállítást, egyenletes olvadást és szabályozott nyírófeszültséget. Dinamikus visszacsapó szelepgyűrű van felszerelve, hogy korlátozza az olvadék visszaáramlását a befecskendezés során.
K: Milyen hőmérséklet-szabályozó mechanizmus szükséges a stabil öntéshez?
V: A gép több{0}zónás PID hőmérséklet-szabályozókat használ félvezető relével (SSR) párosítva, hogy megakadályozza a hordózóna hőmérséklet túllépését. A fúvókazóna független PID-hőszabályozást igényel, amely rugóval vagy hidraulikus zárómechanizmussal{3}}csatlakozik az alacsony olvadékviszkozitás kezelésére.
K: Feldolgozhatók-e az égésgátló{0}} PA-minőségek ezen a berendezésen?
V: Igen. A lágyítás során korrozív gázokat kibocsátó égésgátló-vegyületekhez speciális korrózióálló-ötvözet hordók és krómozott-bevonatú csavarok integrálhatók az alkatrészek élettartamának meghosszabbítása érdekében.
K: Hogyan választhatom ki a gép tonnáját egy adott alkatrészhez?
V: A gép kiválasztása az alkatrész és a csúszórendszer teljes tervezett felületétől, a töltés alatti maximális üregnyomástól (általában 400–800 bar PA esetén) és az alkatrész falvastagságától függ. A szükséges lövéstömegnek a teljes befecskendezési löket 30-70%-át kell elfoglalnia, hogy elkerülje a túlzott hőtartási időt a hengerben.
Népszerű tags: pa nylon fröccsöntő gép, Kína pa nylon fröccsöntő gép gyártói, beszállítói, gyárai
Egy pár
POM műanyag fröccsöntő gépKövetkező
PC műanyag fröccsöntő gépAkár ez is tetszhet




A szálláslekérdezés elküldése