


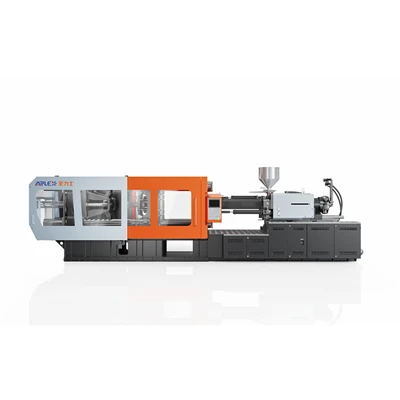
Energiahatékony -hőre lágyuló formázógép
A Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. az energiahatékony, hőre lágyuló műanyag formázógépek egyik vezető gyártója és szállítója Kínában. Nyugodtan vásároljon Kínában gyártott, energiahatékony, energiahatékony,{4}}termoplasztikus formázógépet gyárunkból.
Az energiahatékony -hőre lágyuló műanyag fröccsöntőgép szervo-hajtású hidraulikus hálózattal és dinamikus áramlásszabályozással rendelkezik, hogy nagy-ismételhetőségű fröccsöntést biztosítson az árucikkekhez és a műszaki polimerekhez, miközben csökkenti az üzem villamosenergia-költségeit. Úgy tervezték, hogy a hidraulikus teljesítményt közvetlenül az alkatrészek hűtési és ciklusigényeihez igazítsa, ez a rendszer állandó olajhőmérsékletet tart fenn, lerövidíti a száraz ciklusidőket, és a folyamatos gyártási műveletek során kiszámíthatóan tartja az alkatrészegység költségeit.
Mitől lesz energiahatékony egy fröccsöntő gép?
Szervo hajtás:A motor fordulatszámát közvetlenül a rendszer áramlási és nyomásigényéhez igazítja, kiküszöbölve a folyamatos motorhúzást a mozdulatlan ciklus fázisaiban.
Hidraulikus igény:Pontos olajmennyiséget biztosít a valós idejű{0}}tengelysebességnek megfelelően, megakadályozva, hogy a felesleges folyadék áthaladjon a tehermentesítő vonalakon.
Szivattyúvezérlés:Változtatható{0}}sebességű állandó mágneses motorokkal állítja be a rendszer elmozdulását az érzékelő visszacsatolásától számított ezredmásodperceken belül.
Üresjárati üzemmód:A motor fordulatszámát közel-nulla fordulatszámra csökkenti a forma hűtése és az alkatrészledobási időközök során, minimálisra csökkentve a készenléti elektromos fogyasztást.
Befecskendezési ciklus:Szabályozza az energiafogyasztást úgy, hogy minden lépésben elválasztja a nyomásleadást a maximális eltolási teljesítménytől.
Tartási nyomás:Megtartja a beállított üregnyomást minimális tengelyforgással, csökkentve az elektromos húzást a hosszabb csomagolási idők során.
Plasztifikálás:Szinkronizálja a hidraulikus motor nyomatékát a hengerfűtési profilokkal, hogy csökkentse a mechanikai súrlódást a csavar visszanyerése során.
Hűtési követelmények:Megőrzi az olaj alaphőmérsékletét, csökkenti a hidraulikus hőtermelést és a külső hőszabályozási terhelést.
Szervo{0}}Meghajtott hidraulikus rendszer
A szervo{0}}meghajtású hidraulikus architektúra nyomásérzékelőktől és optikai kódolóktól származó folyamatos visszacsatolás segítségével szabályozza a szivattyú sebességét. Gyors mozgás vagy nagy sebességű{2}}töltés során a motor ezredmásodperc alatt felgyorsul a csúcsteljesítményre. Amikor a forma eléri a bilincs reteszelését vagy tartónyomásra vált, a motor sebessége azonnal lelassul, hogy fenntartsa a beállított rendszernyomást anélkül, hogy a felesleges hidraulikafolyadékot visszavezetné a tartályba.
Ez a kimeneti szabályozás csökkenti az olaj turbulenciáját, korlátozza a belső olajnyírást, és stabilan tartja a folyadék hőmérsékletét a több műszakos gyártás során. A stabil olajhőmérséklet megakadályozza a folyadék viszkozitásának csökkenését, védi a belső tömítés integritását, és megőrzi a pontos befecskendezési ismételhetőséget a hosszú gyártási műszakok során.
Energiafelhasználás a befecskendezési ciklus alatt
Rögzítési fázis:A nagy mennyiségű olaj meggyorsítja a nyomólap mozgását, mielőtt a mechanikus reteszeléshez rövid, nagy{0}}nyomású lökésekre váltana. A szervoválasz megakadályozza a folyadéknyomás kiugrását a reteszelési átmenetek során.
Injekciós fázis:Célzott hidraulikus erőt biztosít, hogy a polimer olvadékot a formaüregekbe kényszerítse. A dinamikus zárt hurkú{1}}vezérlés megakadályozza a nyomástúllépést az üreg töltési pontján.
Tartási fázis:A folyadékmennyiség-szükséglet nulla közelébe esik. A teljesítményfelvétel csökken, mivel a motor szigorúan a belső szelephézagok ellensúlyozására működik, miközben megőrzi az alkatrészsűrűséget.
Plasztifikációs fázis:Állandó elektromos áramot vesz fel a csavar forgatásához és a gyantapellet megolvasztásához. A hidraulikus nyomatékhatékonyság alacsonyan tartja a folyadék hőfelhalmozódását a csavarvisszanyerés során.
Formanyitási és kilökési fázis:Rövid közepes{0}}áramlási impulzusokat igényel a nyomólap mozgásához és a mechanikus kilökőcsapokhoz, és visszaáll minimális készenléti teljesítményre, amikor az alkatrészek szabadon esnek.
Befecskendezési és lágyítási hatékonyság
A lágyítás hatékonysága a csavar geometriájától, a hőgát alkalmazásától és a fűtési zóna szabályozásától függ.
Csavar konfigurációk:A 20:1 – 22:1 L/D arányú feldolgozócsavarok keverőfejjel párosítva javítják a polimer olvadék homogenitását, csökkentve a lágyításhoz szükséges hordóhőt.
Hőszigetelő burkolatok:A többrétegű hőtakaróval ellátott kerámia fűtőelemek{0}} korlátozzák a hőveszteséget az üzemi munkaterületeken.
Több-zónás hőmérséklet-kezelés:A félvezetős{0}}vezérlők az egyes hordók fűtési zónáit a pontos hőmérsékleti határokon belül tartják fenn, megakadályozva az olvadék viszkozitásának ingadozásait, amelyek a lövés-súlyának ingadozását okozzák.
Több-lépcsős injekciós profilalkotás:A programozható befecskendezési sebesség fokozatok kiegyenlítik az üregnyomási profilokat, lehetővé téve az alacsonyabb teljes töltési nyomást összetett alkatrészgeometriákon.
Termelési teljesítmény és energiahatékonyság
A gép energiateljesítményét a teljes ciklusidővel, az alkatrész tömegével, a gyanta kiválasztásával, a formaelrendezéssel és a műszak gyártási céljaival együtt kell értékelni. A motor elektromos húzásának csökkentése kevés előnyt jelent, ha a ciklusidők meghosszabbodnak, vagy az alkatrészek selejt aránya nő.
A fajlagos energiafogyasztás kilowatt{0}}órában/kg feldolgozott polimerben (kWh/kg) mérve pontos képet ad a valós termelési költségekről. Az alacsony energiafelhasználásra tervezett berendezések kiegyensúlyozzák a motor teljesítményét a rövid száraz-ciklusidőzítéssel, megőrizve a műszakonkénti nagy alkatrészhozamot, miközben megőrzik a szűk lövéssúly-konzisztenciát a több-üreges szerszámok között.
Megfelelő anyagok
|
Polimer csoport |
Közönséges gyanták |
Feldolgozási jellemzők |
|
Árugyanták |
Polipropilén, polietilén |
Alacsony olvadékviszkozitás, gyors hűtési reakció, alacsony fűtési ráfordítás szükséges a lágyításhoz. |
|
Sztirolok |
Polisztirol, ABS |
Közepes hőérzékenység, állandó nyomatékot igényel a csavar visszanyerése során. |
|
Mérnöki gyanták |
Poliamid, polikarbonát |
Magas olvadási hőmérséklet, megnövekedett tartási nyomásigény, szigorú hőszabályozás. |
|
Megerősített vegyületek |
Üveggel-töltött poliamid, üveggel-töltött polipropilén |
Magas mechanikai kopási tulajdonságok; kopásálló -bimetál csavar- és hengerkészletre van szükség. |
Megfelelő alkalmazások
Autóbelső és szerkezeti alkatrészek:Műszerfalak, kilincstartók, szerkezeti konzolok, házcsatlakozók.
Ipari és háztartási konténerek:Egymásra rakható szállítóládák, vékony{0}}falú edények, kupakok, tárolórekeszek, zárak.
Készülékházak:Mosógép folyadékházak, porszívó héjak, szerszámházak, külső keretek.
Precíziós műszaki cikkek:Menetes csőszerelvények, elektromos kapocsházak, belső szeleptestek, mechanikus hajtóműagyak.
Energiahatékonysági értékelés
A meglévő vagy új szerszámok speciális teljesítménymutatóinak értékeléséhez adja meg az alább felsorolt működési paramétereket. A mérnöki szakemberek ezeket a bemeneteket használják az alapszintű energiafelhasználás kiszámításához, és modellezik a működési összehasonlításokat a konfigurált berendezések opcióival.
Az ellenőrzéshez szükséges adatok:
- Alkatrész súlya és üreg konfigurációja: Egyedi alkatrész súlya, futórendszer súlya és teljes aktív üregek száma.
- Ciklusprofil: A befecskendezés, a tartás, a hűtés, a nyomólap mozgása és az alkatrész kilökése meghatározott időtartama.
- Gyanta specifikáció: Anyagminőség, olvadékfolyási index és formázási zsugorodási határértékek.
- Célgépméret: A szükséges szorítóerő és a lemez rögzítési méretei.
- Üzemidő: napi üzemidő, éves munkanapok és a közüzemi villamosenergia-díj kilowatt{0}}óránként.
- Éves kimeneti célok: Cél komponens hozam évente.
- A gép jelenlegi alaphelyzete: Csatlakoztatott motorteljesítmény, hordófűtés specifikációi és mért teljesítményfelvétel a gyártás során.
Tesztelés és műszaki támogatás
Forma tesztelési lehetőségek:Üzemi próbabeállítások az ügyfélszerszámok teljes gyártási feltételek melletti futtatásához.
Valós idejű energianaplózás-:Elektromos teljesítményrögzítés a szerszámpróbák során a valódi kWh/kg értékek rögzítésére gyártási ciklusonként.
Alkatrészek ismételhetőségének ellenőrzése:Méretellenőrzés és lökés{0}}tömeg-konzisztencia nyomon követése több-üreges tesztformákban.
Rendszer testreszabási lehetőségek:Speciális csavarprofilok, edzett bimetál hengerek, hidraulikus maghúzó egységek és integrált szelepkapu-vezérlők.
Gyári átvételi ellenőrzés:Szállítás előtti ellenőrzések:
GYIK
K: Miben különbözik a szervo-hidraulikus rendszer a hagyományos fix lökettérfogatú{1}}motoroktól?
V: Egy rögzített -lökettérfogatú szivattyúrendszer folyamatosan, beállított fordulatszámon hajtja meg az elektromos motort, és nyomáscsökkentő szelepeken keresztül visszavezeti a fel nem használt, túlnyomásos olajat a tartályba. A szervo-hidraulikus beállítás a valós-idejű szenzorigény alapján módosítja a motor forgási sebességét, lelassul vagy teljesen leáll, ha nincs szükség mozgásra vagy nyomásra.
K: Feldolgozhat-e ez a gép megemelt olvadáspontú polimereket?
V: Igen. A több-zónás hőmérséklet-szabályozók az opcionális bimetál hordókkal párosítva lehetővé teszik a magas hőmérsékletű mérnöki polimerek folyamatszabályozását-, miközben a lövéstömeg-ingadozásokat kicsiben tartják.
K: Hogyan befolyásolja a szervoműködés a hidraulikaolaj hűtési követelményeit?
V: Mivel a szervomotor megakadályozza az állandó olajsúrlódást a bypass szelepeken keresztül, a folyadék hőtermelése alacsony marad. Ez csökkenti a szükséges hűtővíz cirkulációt és csökkenti az üzemi hűtőberendezések terhelését.
K: Milyen adatpontokra van szükség a berendezések megtérülési ütemének becsléséhez?
V: A megtérülési becslések megkövetelik az alkatrész tömegét, az anyagminőséget, a teljes formázási ciklus időzítését, a teljes éves gyártási órákat, a kilowatt{0}}óránkénti helyi energiatarifákat és a meglévő berendezésekből mért alapvonalat.
K: Milyen rutin karbantartások biztosítják a szervo{0}}hidraulikus rendszerek kiszámítható teljesítményét?
V: A rendszer karbantartása magában foglalja az olajtisztaság ellenőrzését 10 mikronos szűrőelemek használatával, időszakos folyadékminta vételét, a por eltávolítását a motor hűtőbordáiról, valamint a vezérlőszekrények stabil tápfeszültségének ellenőrzését.
Népszerű tags: energiahatékony hőre lágyuló formázógép
Következő
Alacsony-energiájú szervoformázógépAkár ez is tetszhet



A szálláslekérdezés elküldése