


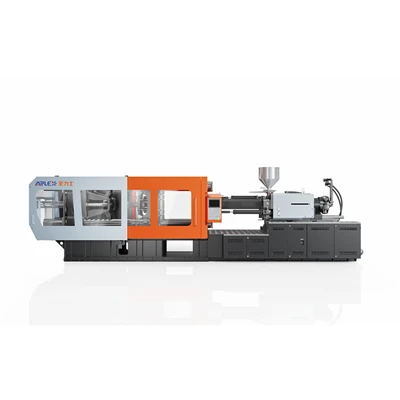
Szervo-Hidraulikus energia-Műanyag-megtakarító gép
A Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. a szervo-hidraulikus energia-megtakarító műanyag formázógépek egyik vezető gyártója és szállítója Kínában. Nyugodtan nagykereskedjen a Kínában gyártott, fejlett szervo-hidraulikus energiatakarékos-műanyag fröccsöntő géppel itt, gyárunkból.
A szervo-hidraulikus energia-megtakarító műanyagfröccsöntő gép az állandó mágneses motortechnológiát ötvözi a nagy-hatású belső fogaskerék-szivattyúkkal, hogy a valós idejű mechanikai terhelésnek megfelelően szabályozza a hidraulikafolyadék szállítását. Ez az általános-célú műanyaggyártásra tervezett gép stabilizálja a rendszer olajhőmérsékletét, csökkenti a gyári elektromos igényt, és folyamatos gyártási ütemezések során megőrzi az ismétlődő -l-lövés pontosságát.
Mitől lesz energiahatékony egy fröccsöntő gép?
Az energiacsökkentés a modern hidraulikus feldolgozásban a kimenő teljesítmény szigorúan a rendszer nyomás- és áramlási követelményeihez igazításán múlik a ciklus minden fázisában:
Szervo hajtás:A rögzített{0}}sebességű indukciós motorokat állandó mágneses szinkronmotorokra cseréli, ezredmásodperceken belül beállítva a motor sebességét az azonnali igények kielégítésére.
Hidraulikus igény:A zárt{0}}hurkú kódoló jelei szerint skálázza a folyadék elmozdulását, megakadályozva, hogy a felesleges olaj a nyomáscsökkentő szelepeken keresztül távozzon.
Szivattyúvezérlés:Dinamikus vektorvezérlést használ a szivattyú tengely fordulatszámának beállításához, kiküszöbölve a fojtásveszteségeket a belső szelepelosztókban.
Üresjárati üzemmód:A motor fordulatszámát nulla közelébe csökkenti a hűtés és az alkatrészkezelés során, így az üresjárati elektromos fogyasztást a névleges csúcsteljesítmény 5%-a alá csökkenti.
Befecskendezési ciklus:A motor nyomatékát közvetlenül az üreg kitöltési ellenállásához igazítja, megakadályozva a kinetikus energiaveszteséget nagy{0}}nyomású körülmények között.
Tartási nyomás:Fenntartja a célnyomást alacsony motorfordulatszámon, és csak annyi energiát vesz fel, hogy ellensúlyozza a belső szelepszivárgást.
Plasztifikálás:Optimalizálja a hidraulikus motor fordulatszámát és a csavar nyomatékát a feldolgozott gyanta olvadékviszkozitási követelményei alapján.
Hűtési követelmények:Csökkenti a hidraulikafolyadék hőtermelését, csökkenti a gyári hűtőtornyokra és olajhűtőkre nehezedő hőterhelést.
Szervo{0}}Meghajtott hidraulikus rendszer
A szervo{0}}hidraulikus rendszer integrált nyomás- és áramlási visszacsatoló hurkon keresztül működik. Ahelyett, hogy egy rögzített szivattyút folyamatos fordulatszámon üzemeltetne, és megkerülné az üresjárati olajat, a rendszer újraszámítja a motor fordulatszámát a fő elosztócső nyomásátalakítójának leolvasása alapján.
Nagy{0}}áramú mozgások során, mint például a gyors szerszámbefogás vagy gyors befecskendezés, a motor azonnal felgyorsul a maximális működési sebességre. Amikor a nyomás megemelkedik a befogási reteszelés vagy a tömítés során, a motor nyomatéka nő, miközben a forgási sebesség az erő fenntartásához szükséges pontos sebességre csökken. Mivel az elektromos teljesítményfelvétel közvetlenül követi a tengely nyomatékát és a motor fordulatszámát, a hidraulikus bypass kiiktatása a teljesítményt tiszta mechanikai teljesítménylé alakítja anélkül, hogy a folyadék súrlódási hőjét generálná.
Energiafelhasználás a befecskendezési ciklus alatt
A hidraulikus terhelések jelentősen változnak a formázási folyamat minden egyes mechanikai fázisában:
Befogási fázis
A nagy olajmennyiség gyorsan mozgatja a nyomólapot a mozgás közben, majd a motor nyomatékának gyors skálázása a mechanikus billenőreteszeléshez.
Injekciós fázis
A csúcsáramlás és a nyomás a polimer olvadékot a formaüregekbe nyomja. A szervomotor maximális dinamikus reakcióval működik a programozott befecskendezési sebesség fenntartása érdekében.
Tartási fázis
A rendszernyomás magas marad, miközben a folyadék mozgása nulla közelébe esik. A motor fenntartja az erőt alacsony fordulatszámon minimális teljesítményfelvétel mellett.
Plasztifikációs fázis
A hidraulikus motor forgatja a csavart, hogy megolvasztja a bejövő gyantát. Az energiafogyasztás stabilizálódik a csavar geometriája, az ellennyomás beállításai és az anyag viszkozitása alapján.
Formanyitási fázis
A mérsékelt áramlás megtöri a formaelválasztó vonalakat, és simán mozgatja a nyomólapot a véghelyzetbe.
Kidobási fázis
Az alacsony hidraulikus terhelés mechanikus kiütéseket vagy mag{0}}húzóhengereket vált ki csökkentett motorfordulatszám mellett.
Befecskendezési és lágyítási hatékonyság
Az olvadék minősége és az energiafogyasztás nagymértékben függ a csavarszabályozástól és a hőszigeteléstől:
|
Folyamat paraméter |
Hatékonysági hatás |
Mérnöki Mechanizmus |
|
Csavar L/D arány |
Homogén olvadék előkészítése |
A szabványos 20:1–22:1 L/D geometria teljes mértékben lágyítja a gyantát, túlzott forgási ellenállás nélkül. |
|
Ellennyomás szabályozás |
Egyenletes olvadéksűrűség |
Az arányos szabályozás megakadályozza az üregképződést, miközben a csavar nyomatékát a hatékony működési határokon belül tartja. |
|
Injekciós válasz |
Csökkentett töltési idő |
A zárt hurkú{0}}sebesség-átmenetek megakadályozzák a nyomáscsúcsokat és kisimítják az áramfelvételt. |
|
Hordó fűtés |
Csökkentett hőveszteség |
A több-zónás kerámia fűtőelemek szigetelő burkolattal a hőt a hordóba irányítják a környezeti levegő helyett. |
Termelési teljesítmény és energiahatékonyság
Az energiateljesítményt fajlagos energiafogyasztással kell mérni, -a feldolgozott gyanta kilogrammonként felhasznált elektromos teljesítményben (kWh/kg)-kifejezve, nem pedig statikus üresjárati névleges értékekkel vagy elszigetelt százalékos értékekkel.
A tényleges teljesítményfelvétel a fő gyártási tényezőktől függ:
Rész falvastagság:A vastagabb részek meghosszabbítják a hűtési időt, meghosszabbítva az alacsony{0}}teljesítményű fázist, ahol a szervorendszerek a legtöbb áramot takarítják meg a hagyományos szivattyúkhoz képest.
Ciklus sebessége:A gyors gyártási ciklusok gyors dinamikus választ igényelnek (50 ms alatt a maximális áramlás eléréséhez), hogy megakadályozzák a ciklus késését, miközben a nyomás állandó marad.
Anyag tulajdonságai:A szabványos gyanták (PP, PE) alacsonyabb hőmérsékleten és nyomáson dolgoznak, mint a műszaki polimerek (PA, PC), közvetlenül megváltoztatva a motor nyomatékterhelését.
Forma és futó elrendezés:Az optimalizált futófelület-méretezés csökkenti az üregekkel szembeni ellenállást, így alacsonyabb üzemi nyomást és kisebb teljesítményfelvételt tesz lehetővé.
A teljesítményfelvétel kWh/kg alapon történő kiértékelése reális működési költségszámításokat ad az egyes termelési beállításokhoz igazítva.
Megfelelő anyagok
A befecskendező egység szabványos árupolimereket és megerősített műszaki gyantákat kezel:
|
Poliolefinek |
Polipropilén (PP), nagy/alacsony{0}}sűrűségű polietilén (HDPE/LDPE) |
|
Sztirolok |
Polisztirol (GPPS/HIPS), akrilnitril-butadién-sztirol (ABS) |
|
Mérnöki gyanták |
Poliamid (PA6/PA66), polikarbonát (PC), polioximetilén (POM) |
|
Keverékek |
PC/ABS ötvözetek, módosított PPE vegyületek |
|
Megerősített polimerek |
Üvegszállal töltött{0}}gyanták 30% tartalomig kopásálló |
Megfelelő alkalmazások
Autóipari alkatrészek
Belső kapcsok, kilincstartók, házburkolatok, szerkezeti konzolok.
Fogyasztói készülékek
Elektromos szerszámházak, mosógép alkatrészek, elektronikai házak.
Ipari áruk
Nagy teherbírású-tároló ládák, dobozok, csőszerelvények, elektromos csatlakozódobozok.
Háztartási cikkek
Tárolóedények, konyhai eszközök, bútorszerelvények, kupakzárak.
Berendezések burkolatai
Szerkezeti eszközburkolatok, berendezéskeretek, nem{0}}diagnosztikai házak.
Energiahatékonysági értékelés
A pontos áramfelvételi előrejelzések megkövetelik a tényleges termelési adatok összehasonlítását az alapberendezés specifikációival:
Az értékeléshez szükséges műszaki adatok:
Alkatrész specifikációk:Nettó alkatrészsúly és a futórendszer súlya lövésenként.
Ciklusprofil:A formázás-a-formázási ciklusideje a hűtés, tartás és injektálás időtartama szerint lebontva.
Gyanta adatok:Specifikus polimer minőség, olvadékfolyási index és feldolgozási hőmérséklet.
Gép mérete:A célszerszámhoz jelenleg használt szorítótonna és befecskendezési térfogat.
Üzemidő:Éves üzemidő (pl. folyamatos 24/7 ügyelet, évi 6000 óra).
Kiindulási teljesítményadatok:Jelenlegi motor kilowatt teljesítménye, mért óránkénti teljesítményfelvétel és olajhűtő víz felhasználás.
Ezen működési mutatók benyújtása lehetővé teszi a műszaki személyzet számára, hogy modellezzék a fajlagos energiafogyasztást (kWh/kg), összehasonlítsák a működési költségeket, és kiszámítsák a megtérülési időket a helyi áramdíjak alapján.
Tesztelés és műszaki támogatás
A gyári ellenőrzési eljárások biztosítják a következetes működési teljesítményt a szállítás előtt:
Hidraulikus nyomás ellenőrzése:24 órás nyomástartási tesztek az elosztó tömítettségének és a vezeték sértetlenségének ellenőrzésére a maximális működési határokon.
Szervo rendszer hangolás:A jeladó pozicionálásának, az érzékelő lineáris válaszának és a motor nyomatékátmeneteinek kalibrálása.
Száraz ciklus ellenőrzése:Szabványosított mechanikai tesztelés a nyomólap mozgásának párhuzamosságának, a kapcsoló reteszelési sebességének és a rögzítőrúd feszültségeloszlásának ellenőrzésére.
Penész próba teszt:A gyártás szabványos tesztformákkal zajlik a lövés tömegének konzisztenciájának, a ciklusstabilitásnak és a valós idejű -teljesítményfelvételnek a mérésére.
Műszaki dokumentáció:A mellékelt gyári dokumentáció teljes hidraulikus kapcsolási rajzot, kapcsolási rajzokat, mechanikai méretrajzokat és karbantartási ütemterveket tartalmaz.
GYIK
K: Miben hasonlít a szervo{0}}hidraulikus rendszer a teljesen elektromos gépekhez?
V: A szervo{0}}hidraulikus rendszerek energiamegtakarítást érnek el az elektromos gépeknél a tartási és hűtési fázisok során, miközben megőrzik a nagyobb mechanikai tartósságot és erőkapacitást a nagy-tömegű befogási és mag{2}}húzási beállításokhoz.
K: Mennyi a szervomotor meghajtás dinamikus válaszideje?
V: A motor és a szivattyú egység 40-50 ezredmásodperc alatt felgyorsítja a maximális áramlást és üzemi hidraulikus nyomást, fenntartva a normál befecskendezési sebességet cikluskésés nélkül.
K: Hogyan befolyásolja az alacsonyabb olajhő a gyári hűtési terhelést?
V: Mivel a folyadékot nem folyamatosan{0}}kerülik át a nyomáscsökkentő szelepeken, az olajhő felhalmozódása jelentősen csökken. A hidraulikafolyadék hőmérséklete működés közben alacsonyabb marad, ami csökkenti a torony víz- és olajhűtőjének energiafogyasztását.
K: Elfolyhatnak-e a maghúzók a fő hidraulika tápegységről másodlagos szivattyúk nélkül?
V: Az elosztócső integrált irányszelepei lehetővé teszik, hogy a mag-húzási szekvenciák közvetlenül a fő szervoszivattyú tápellátásáról fussanak, így biztosítva a pontos nyomásszabályozást kiegészítő tápegységek nélkül.
K: Milyen karbantartási rutin szükséges a szervoszivattyú szerelvényhez?
V: A karbantartás a szabványos hidraulikus eljárásokat követi, beleértve a rutin olajszűrő cserét, a folyadékminta vételét és a motorventilátor ellenőrzését. A csökkentett olajfűtés lelassítja az oxidációt, meghosszabbítva a hidraulikafolyadék élettartamát.
K: Milyen erősáramú vezeték stabilitása szükséges a hajtás megfelelő működéséhez?
V: A rendszer normál 3 fázisú hálózati feszültséggel működik (+/-10%). A vezetékreaktorok és a zajszűrők védik az elektronikus vezérlőelemeket az elektromos vezetékek tranziensei ellen.
Népszerű tags: szervo-hidraulikus energiatakarékos-műanyag fröccsöntő gép, Kína szervo-hidraulikus energia-megtakarító műanyag fröccsöntő gép gyártók, beszállítók, gyár
Egy pár
nemAkár ez is tetszhet




A szálláslekérdezés elküldése