


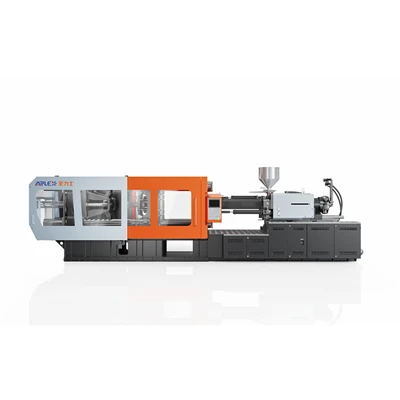
Alacsony-energiájú szervoformázógép
A Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. az alacsony{2}}energiájú szervoformázógépek egyik vezető gyártója és szállítója Kínában. Nyugodtan nagykereskedjen a Kínában gyártott, alacsony{4}}energiájú, fejlett szervoformázógéppel, gyárunkból.
Az alacsony-energiájú szervoformázógép a dinamikus szervoszivattyú-technológiát a precíz hidraulikus energiagazdálkodással kombinálja, hogy minimálisra csökkentse az elektromos áramfelvételt a folyamatos gyártási ciklusok során.
Mitől lesz egy fröccsöntő gép energiahatékony?
Szervo hajtás:A motor forgási sebességét a valós idejű -áramlási és nyomási alapértékekkel egyenes arányban szabályozza, helyettesítve az állandó-sebességű indukciós motorokat.
Hidraulikus igény:A hidraulikafolyadék kiszorítását az aktív mechanikus mozgásokhoz igazítja, eltávolítva a folyamatos, nagy{0}}mennyiségű olajat.
Szivattyúvezérlés:Zárt{0}}hurkú kódoló visszacsatolást használ a rendszer szállításának ezredmásodperceken belüli beállításához a vezérlési nyomás és sebesség bemenetei alapján.
Üresjárati üzemmód:Minimális szintre csökkenti a motor fordulatszámát a nem{0}}működési fázisokban, csökkentve az alapszintű elektromos húzást.
Befecskendezési ciklus:Dinamikusan modulálja a nyomást és az áramlást minden egyes fázisban, hogy kiküszöbölje a fojtott folyadék teljesítményveszteségét.
Tartási nyomás:Fenntartja a magas rendszernyomást alacsonyabb motorfordulatszámon, és csak a belső hidraulikus szivárgás ellensúlyozásához szükséges energiát fogyasztja.
Plasztifikálás:Optimalizálja a csavar nyomatékát és a hidraulikus motor terhelését, összehangolva a mechanikai teljesítményfelvételt a gyantaolvadék viszkozitási követelményeivel.
Hűtési követelmények:Csökkenti a hidraulikaolaj termikus felhalmozódását, csökkentve a növényi folyadékhűtőkre nehezedő elektromos hűtési terhelést.
Szervo{0}}Meghajtott hidraulikus rendszer
Egy változtatható{0}}sebességű váltóáramú szervomotor belső fogaskerekes szivattyúval párosulva alkotja a központi erőegységet. Ellentétben a hagyományos rendszerekkel, ahol a felesleges olaj folyamatosan teljes nyomással áthalad a biztonsági szelepeken, a szervomotor fordulatszáma pontosan követi a gép áramlási igényét.
Nagy{0}}áramlási mozgások során, mint például a szorítás vagy a nagy-sebességű befecskendezés, a szervomotor felgyorsul, hogy pontosan elérje a szükséges elmozdulást. Nyomástartás közben a motor lelassul, hogy fenntartsa a nyomás alapértékeit anélkül, hogy felesleges olajhőt generálna. A hűtés és a részleges leejtés fázisai során a motor alacsony fordulatszámú üresjárati állapotba kerül, fenntartva a nyomáskészültséget, miközben minimális áramot vesz fel.
Energiafelhasználás a befecskendezési ciklus alatt
Befogás:Nagy hidraulikus áramlás gyorsmenet közben; alacsony energiafelhasználás az alacsony{0}}nyomású penészvédelem lezárásakor.
Injekció:Csúcsteljesítmény fázis, ahol a szervohajtás kombinált maximális áramlást és cél befecskendezési nyomást biztosít.
Holding:Állandó nyomásigény minimális olajmennyiség mozgással; a motor fordulatszáma csökken az áramfogyasztás csökkentése érdekében.
Plasztifikálás:A csavar forgása a gyanta típusától függően arányos nyomatékot igényel, amely az elektromos energiát egyenletes olvadék nyírási hővé alakítja.
Forma nyitás:Mérsékelt teljesítményfelvétel az arányos szelepnyitási sebességekhez és a gyorsulási profilokhoz igazítva.
Kidobás:Szakaszos teljesítmény-leadás a mechanikus kilökőcsap-működtető erőknek megfelelően.
Befecskendezési és lágyítási hatékonyság
A befogó- és befecskendező egységek lineáris helyzetérzékelői mikroszekundumos időközönként helyzeti adatokat küldenek a vezérlőnek. A vektoros hajtásrendszer újraszámítja a motor nyomaték paramétereit a nyomástúllépés, a nyomáscsúcsok és a szerkezeti mechanikai rezgések eltávolítása érdekében.
Az optimalizált csavargeometria javítja a hengeres fűtőszalagok hőátalakítását, miközben megőrzi az olvadék homogenitását. A bimetál csavarmenetekkel párosított nitridált hordók egyenletes térfogat-leadást biztosítanak hosszú gyártási ciklusokon keresztül, megakadályozva a visszaáramlást a befecskendezés során.
Termelési teljesítmény és energiahatékonyság
A fajlagos energiafogyasztást a feldolgozott anyag kilogrammonként fogyasztott elektromos teljesítményként kell értékelni (kWh/kg). Az elektromos bemenet értékelése a ciklusidő, az alkatrésztömeg, a gyanta viszkozitása és a penészüregek számának figyelembevétele nélkül pontatlan teljesítménybecslésekhez vezet.
A rövidebb gépciklus-idő növeli az óránkénti áteresztőképességet, csökkentve az egységnyi alkatrészre eső fix alapvonali teljesítményt. A gép teljesítményének kiértékelése a mért teljesítményfelvétel mellett megbízható mérőszámot ad a gyári padló tényleges működési költségeihez.
Megfelelő anyagok
- Polipropilén (PP)
- Polietilén (HDPE / LDPE)
- Polisztirol (GPPS / HIPS)
- Akrilnitril-butadién-sztirol (ABS)
- Poliamid (PA6 / PA66)
- Polikarbonát (PC)
- Polioximetilén (POM)
Megfelelő alkalmazások
Ajtópanel kapcsok, belső kárpitelemek, motorburkolatok, szellőzőnyílások.
Csőszerelvények, sorkapocsházak, hajtóműházak, csatlakozódobozok.
Tárolóedények, bútorszerelvények, készülékházak, szerszámfogantyúk.
Kupakok, záróelemek, tartályok, vödörfedelek.
Ajánlott gépmodellek
|
Paraméter |
Egység |
AR-160S modell |
AR-260S modell |
AR-380S modell |
|
Szorítóerő |
kN |
1,600 |
2,600 |
3,800 |
|
Rúdtávolság (H×V) |
mm |
460 × 460 |
580 × 580 |
710 × 710 |
|
Nyomólap méretei (H × V) |
mm |
680 × 680 |
850 × 850 |
1,030 × 1,030 |
|
Max. Napfény |
mm |
900 |
1,120 |
1,380 |
|
Nyitási ütés |
mm |
440 |
540 |
670 |
|
Csavar átmérője |
mm |
45 |
55 |
65 |
|
Elméleti lövéstérfogat |
cm³ |
318 |
582 |
1,028 |
|
Befecskendezési súly (PS) |
g |
290 |
530 |
935 |
|
Befecskendezési nyomás |
bár |
1,780 |
1,850 |
1,750 |
|
Szervo motor teljesítmény |
kW |
18.5 |
30.0 |
45.0 |
Energiahatékonysági értékelés
Ha részletes energiafogyasztás-összehasonlítást és alapelemzést szeretne kapni, adja meg a következő műveleti adatokat:
Alkatrész súlya:A komponens nettó tömege és a futó tömege lövésenként grammban.
Ciklusidő:A penész ciklus teljes időtartama másodpercben.
Anyag:A polimer gyanta típusa és az olvadék áramlási sebessége.
Gép mérete:A szükséges szorítóerő kN-ban és a rögzítőrúd-hézag.
Gyártási órák:Ütemezett napi munkaidő és műszakok.
Éves termelés:Cél éves egységmennyiség.
Meglévő gépadatok:Motor típusa, névleges kW névleges teljesítménye és mért átlagos üzemi áram.
A mérnökök szimulációs szoftveren keresztül elemzik a rendelkezésre álló helyszíni mérőszámokat, hogy kiszámítsák a jelenlegi és a javasolt energiafogyasztási adatokat az üzemi energiafogyasztási díjak alapján.
Tesztelés és műszaki támogatás
Teljesítménymérés ellenőrzése:Kalibrált teljesítménymérőkkel rögzített energiafogyasztás folyamatos szárazonfutás és formavizsgálat során.
Olvadékhőmérséklet figyelése:A hőképalkotás ellenőrzi a hőeloszlást a hordózónákban és a penészüregekben.
Hidraulikus nyomásnyom:Az oszcilloszkóp naplói nyomon követik a nyomásreakció idejét, a túllépési szinteket és a tartási stabilitást.
Száraz ciklus időzítése:A lézeres érzékelő érzékelése megerősíti a száraz ciklus sebességének megfelelőségét szabványosított tesztciklusok mellett.
Gyári átvételi teszt:Teljes szerszámbeszerelés, szárazonfutási tesztek a megcélzott ciklusparaméterek mellett, és valós idejű teljesítményadatok, amelyeket a szállítási engedély előtt naplóznak.
Távoli diagnosztikai támogatás:A rendszervezérlők közvetlenül csatlakoznak a diagnosztikai szoftverhez, hogy segítsék a műszaki csapatokat a paraméterek beállításában és a rendszer karbantartásában.
GYIK
K: Hogyan csökkenti a szervo hidraulikus fröccsöntő gép az energiafelhasználást a hagyományos gépekhez képest?
V: A hagyományos hidraulikus rendszerek fix{0}}fordulatszámú indukciós motorokat használnak, amelyek folyamatosan teljes teljesítménnyel keringetik a hidraulikaolajat, és visszavezetik a fel nem használt folyadékot a tartályba. A szervo-hidraulikus gép folyamatosan beállítja a motor forgási sebességét és a szivattyú elmozdulását, közvetlenül reagálva a nyomás és a sebesség alapértékeire, kiküszöbölve a folyadék megkerülését a tartási, hűtési és üresjárati fázisok során.
K: Az energiahatékony{0}működés veszélyezteti a befecskendezési sebességet vagy a gép reakcióidejét?
V: Nem. Az AC szervomotor 50 ezredmásodperc alatt gyorsul nulláról a maximális kimeneti sebességre. A zárt hurkú-kódoló visszacsatolása lehetővé teszi az azonnali nyomás- és áramlásszabályozást, így a gyors reakcióidő minden löketfázisban megmarad.
K: Hogyan javítja a hidraulikafolyadék hőtermelésének csökkenése a létesítmény üzemeltetési költségeit?
V: Amikor az olaj nagy nyomás alatt áthalad a biztonsági szelepeken, a mechanikai energia hővé alakul. Ha csak az egyes mozgásokhoz szükséges olajmennyiséget adjuk ki, a folyadék üzemi hőmérséklete alacsonyabb marad. Ez csökkenti az olajhűtővíz-fogyasztást, meghosszabbítja a tömítés élettartamát, késlelteti a folyadék oxidációját és csökkenti a hűtő terhelését.
K: A meglévő szerszámszerszámokat fel lehet szerelni módosítások nélkül?
V: Igen. A szabványos formák illeszkednek a szabványos nyomólap-elrendezésekhez, a kilökőmintázatokhoz és a helymeghatározó gyűrű méretéhez. A gépbeállítások, például a szorító tonnatartalma, a befecskendezési nyomásprofilok és a hordó hőmérséklete a digitális érintőképernyős vezérlőfelületen keresztül konfigurálhatók.
K: Milyen dokumentációt szállítanak az energiaellenőrzéshez?
V: Minden gép gyári tesztelési jelentéseket tartalmaz, amelyek naplózott teljesítményfelvételeket, hidraulikus nyomásnyomokat, hőmérséklet-szabályozók kalibrálási dokumentációját és elektromos áramköri rajzokat tartalmaznak.
Népszerű tags: alacsony-energiájú szervo formázógép, Kína alacsony-energiájú szervo formázógép gyártók, beszállítók, gyár
Akár ez is tetszhet


A szálláslekérdezés elküldése