


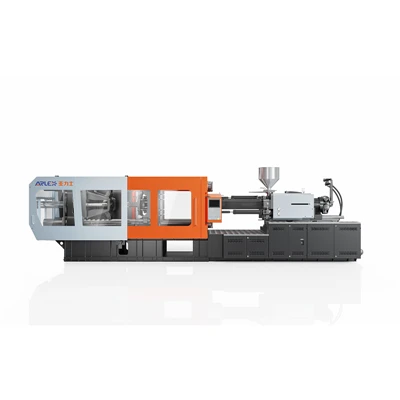
Szervo-Hidraulikus több-üreges formázógép
A Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. a szervo-hidraulikus több-üreges formázógépek egyik vezető gyártója és szállítója Kínában. Nyugodtan nagykereskedjen a Kínában gyártott fejlett szervo-hidraulikus több-üreges formázógép gyárunkból.
A szervo-hidraulikus több-üreges fröccsöntőgép a gyors-reakciójú szervomotoros hajtásokat az optimalizált hidraulikaolaj-elosztással kombinálja, hogy egyenletes szorítóerőt, ismétlődő befecskendezési mennyiség szabályozást és folyamatos gyantaplasztikálást biztosítson a több-üreges szerszámozási műveletekhez.
Szervo{0}}Hidraulikus rendszer
Szervo motor:Az állandó mágneses szinkronhajtás a szivattyú forgási sebességét a valós idejű -rendszernyomaték-igény alapján állítja be, kiküszöbölve az áramellátás megkerülését a hűtési fázisok során.
Hidraulikus rendszer:Az integrált elosztóblokkok csökkentik a csővezetékek hosszát és az áramlási ellenállást, alacsonyabb szinten tartják a folyadék turbulenciáját a folyamatos ciklus során.
Zárt{0}}hurkú vezérlés:A nyomásérzékelők és az optikai kódolók folyamatosan továbbítják a rendszer jeleit a fő vezérlőhöz, hogy kompenzálják a folyadék hőtágulását.
Nyomásszabályozás:Az arányos nyomásszabályozás ±0,5 bar-on belül tartja a dinamikus vezetéknyomás-ingadozást, hogy korlátozza az elválasztó vonal felvillanását a formaüregekben.
Sebességszabályozás:A változtatható elmozdulásvezérlés előre beállított
Válasz és stabilitás:A rendszerhajtás gyorsulása 50 ms alatt éri el az üzemi célnyomást, miközben az olajkör hőmérsékletét folyamatos terhelés mellett 45 fok alatt tartja.
Befogó egység
Szorító erő:Az öt-pontos iker-gombos mechanikus szerkezet egyenletesen viszi át a szorító terhelést a nyomólap területén, hogy csökkentse a középső elhajlást.
A lemez szerkezete:A Finite Element Analysis segítségével méretezett öntöttvas dobozos lemezek maximális tonnatartalom mellett is megtartják szerkezeti merevségét.
Kötött{0}}rúdtávolság:A megnövelt távolság az összekötő-rudak között, amely lehetővé teszi a széles-test több-üreges formaalapját és a kiegészítő mag-húzófolyadék-vezetékeket.
Forma magassága:A motoros sajtolószerszám-magasságállítás szinkronizált gyűrűs fogaskerekeket használ a nyomólap beállításának fenntartásához a szerszámbeállítási rutinok során.
Forma beépítése:A szabványos T-hornyok és a rögzítési furatok mintái leegyszerűsítik a formaigazítást, és támogatják a szabványos gyors{1}}csererendszereket.
Befogási stabilitás:A precíziós nyomólapvezető sínek támogatják a mozgó nyomólap súlyát, és a párhuzamos mozgást 0,05 mm-en belül tartják a teljes löket során.
Injekciós egység
Befecskendezési sebesség:A szabályozott olajszállítási sebesség támogatja az olvadék elülső részének ellenőrzött előrehaladását a több{0}}üreges feltöltésnél, a kapu lokális lefagyása nélkül.
Befecskendezési nyomás:A többlépcsős nyomáskibocsátás akár 2200 bar-t is elérhet, így szűk-tűrési formaüregeket tömörít a kiterjesztett futórendszerek mentén.
Injekciós löket:Az optikai lineáris jelátalakítók nyomon követik a csavar helyzetét 0,1 mm-es felbontással a folyamatos térfogat-leadás érdekében ciklusonként.
Csavar átmérője:Az alkalmazás-{0}}specifikus geometriájú bimetál csavarok kezelik a nyírási hőt és az olvadék egyenletességét a meghatározott gyantaminőségeknél.
Az injekció súlya:A mért lövés-–-tömeg eltérése 0,2% alatt marad az egymást követő gyártási ciklusokban.
Plasztifikáló képesség:A folyamatos hidraulikus motor nyomatéka fenntartja a csavar forgási sebességét a hűtési ciklusok alatt.
Vezérlés és folyamatstabilitás
Befecskendezési nyomás és sebesség szabályozás:A vezérlő programbeállításonként 10 fokozatú sebességgörbét és 5 fokozatú tartási nyomáslépést hajt végre.
Több-lépcsős injekció:A helyzet-, nyomás- vagy idő{0}}alapú V/P átkapcsolási pontok szabályozzák az üreg kitöltési átmeneteit és korlátozzák a mechanikai igénybevételt.
Hőmérséklet szabályozás:A több-zónás PID fűtőmodulok a hordó hőmérsékletét ±1 fokon belül tartják a szilárdtest-relék segítségével.
Hátsó-Nyomásszabályozás:A digitális visszanyomás-beállítások fenntartják az egyenletes olvadéksűrűséget, és kiürítik a magával ragadó gázt a csavar visszanyerése során.
Ismételhetőség:A nagy sebességű{0}}jelprocesszorok ezredmásodpercenként mintát vesznek a gép visszacsatolásáról a ciklus konzisztenciájának érvényre juttatása érdekében.
Ajánlott anyagok
PP:Polipropilén nagy-üregű záróelemekhez, tartálykupakokhoz és vékony{1}}falú csomagolásokhoz.
PE:Polietilén nagy térfogatú{0}}menetes fedőkhöz, ipari kupakokhoz és háztartási záróelemekhez.
ABS:Akrilnitril-butadién-sztirol több{0}}üreges elektromos házrészekhez és szerkezeti elemekhez.
PC:Polikarbonát átlátszó házakhoz, optikai{0}}minőségű elemekhez és elektromos csatlakozókhoz.
PA:Poliamid ipari rögzítőkhöz, kapcsokhoz és hőtűrést igénylő mechanikai alkatrészekhez.
POM:Poliacetál kis fogaskerekekhez, csúszóelemekhez és precíziós mechanikus részegységekhez.
Ajánlott alkalmazások
Menetes záróelemek és fedelek:Alkalmas nagy-üregű formákhoz, amelyek állandó tartónyomást igényelnek a menet geometriájának fenntartásához.
Vékony{0}}falú csomagolótartályok:Nagy{0}}sebességű feltöltési beállításoknál alkalmazzák, amelyek precíz V/P átkapcsolás vezérlést igényelnek.
Autóipari rögzítők és kapcsok:Több{0}}üregű formákhoz használják, amelyek stabil kilökőerőt és mag-húzási szinkronizálást igényelnek.
Elektromos sorkapcsok:Alkalmas kis-többszörös-üreges szerszámokhoz, amelyek precíz befecskendezési löket ismételhetőséget igényelnek.
Ipari csőszerelvények:Nehéz-falú, több-üreges elrendezésekben alkalmazható, amelyek hosszabb tartási nyomásstabilitást igényelnek
Ajánlott gépmodellek
Ez a konfiguráció a kiválasztott általános célú{0}}fröccsöntő gépeken alkalmazható: 90T / 120T / 140T / 158T / 178T / 218T / 278T / 318T / 358T / 408T / 478T / 568T / 658T / 788T / 988T / 1180T / 1380T / 1680T
Gép konfigurációja
|
Specifikációs paraméter |
Egység |
Kis űrtartalom (90T - 218T) |
Közepes űrtartalom (278T - 568T) |
Nagy űrtartalom (658T - 1680T) |
|
Szorítóerő |
kN |
900 - 2180 |
2780 - 5680 |
6580 - 16800 |
|
Kötetlen{0}}rúd távolság (H × V) |
mm |
360×360 - 530×530 |
580×580 - 830×830 |
920×920 - 1400×1400 |
|
Lapméret (H×V) |
mm |
530×530 - 780×780 |
860×860 - 1220×1220 |
1350×1350 - 2000×2000 |
|
Max Penészütés |
mm |
320 - 480 |
530 - 820 |
900 - 1450 |
|
Forma magassági tartomány (min{0}}max.) |
mm |
150-450 / 180-520 |
200-600 / 300-800 |
350-950 / 500-1300 |
|
Ejector Stroke |
mm |
100 - 150 |
160 - 220 |
250 - 380 |
|
Kidobó erő |
kN |
33 - 58 |
77 - 140 |
180 - 320 |
|
Csavar átmérője |
mm |
30 - 50 |
50 - 85 |
85 - 140 |
|
Elméleti lövéstérfogat |
cm³ |
110 - 450 |
490 - 2250 |
2500 - 11500 |
|
Befecskendezési súly (PS) |
g |
100 - 410 |
445 - 2040 |
2270 - 10400 |
|
Max befecskendezési nyomás |
bár |
1650 - 2200 |
1600 - 2100 |
1500 - 1950 |
|
Szervo motor teljesítmény |
kW |
11 - 22 |
30 - 55 |
65 - 130 |
|
Fűtési kapacitás |
kW |
7.0 - 14.5 |
16.5 - 35.0 |
40.0 - 95.0 |
Minőségi tesztelés és műszaki támogatás
Minőségellenőrzési szabványok
- Nyomólap párhuzamosságának tesztelése: A lézeres mérések ellenőrzik a nyomólap beállítását nulla terhelés és teljes szorítóerő mellett a gyári kiadás előtt.
- Nyomástartás figyelése: A statikus nyomástartási tesztek megerősítik, hogy a hidraulikus elosztó áramkörökben nincs nulla belső szelep bypass.
- Hővizsgálat: Az infravörös termográfia nyomon követi a hőeloszlást a hidraulikus vezetékekben és az elektromos vezérlőszekrényekben folyamatos működés mellett.
- Kinematikus szárazonfutás: Folyamatos 100 000 ciklusos szárazonfutási teszt igazolja a mechanikai mozgási stabilitást a szállítás előtt.
- Lövéstömeg-mintavétel: Az alkatrésztömeg-mintavétel a tesztformákban ellenőrzi a szórások határait az egymást követő gyártási ciklusokban.
Technikai támogatási lehetőségek
- Szerszámkompatibilitási áttekintés: A nyomólap méreteinek, a kilökőcsapok elrendezésének és a mag{0}}húzófelületeinek ellenőrzése a szükséges tonnatartalomhoz viszonyítva.
- Útmutató a folyamatparaméterekhez: Technikai segítség az alapnyomás-, sebesség- és hordóhőmérséklet-profilok beállításához.
- Pótalkatrészek elérhetősége: Csere hidraulikus tömítések, helyzetátalakítók, fűtőszalagok és elektronikus vezérlőkártyák szállítása.
- Üzembe helyezési dokumentáció: Gyári átvételi vizsgálati jegyzőkönyvek és szerelési beállítási diagramok szállításkor.
GYIK
K: Hogyan tart fenn ez a gép egyenletes szorítóerőt a több{0}}üreges szerszámokon?
V: A szorítóerő stabilitása a végeselem-elemzés segítségével tervezett merev lemezekkel, zárt{0}}hurkú nyomásszabályozással kombinálva érhető el. Ez korlátozza a nyomólap hajlítását, és fenntartja a szorítóerőt a formaleválasztó vonalon.
K: Hogyan csökkenti a szervo hajtásrendszer az energiafogyasztást?
V: A szervomotor a szivattyú forgását a valós idejű-áramlási igény alapján állítja be. A tartási és hűtési fázisok alatt a motor fordulatszáma csökken, ami csökkenti az energiafogyasztást a rögzített -lökettérfogatú szivattyús rendszerekhez képest.
K: A vezérlőrendszer integrálhatja a kiegészítő hidraulikus maghúzásokat?
V: Igen. A vezérlő programozható mag-húzási rutinokat tartalmaz, amelyek szinkronban vannak a szorító mozgással, a kilökő jeleivel vagy a befecskendezési löket helyzetével.
K: Hogyan tartják fenn a hidraulikafolyadék hőmérsékletét a folyamatos gyártás során?
V: Mivel a szervomotor csak aktív folyadékigény esetén működik, a hőtermelés minimális. A beépített hőcserélő 45 fok alatt tartja a folyadék üzemi hőmérsékletét.
K: Milyen csavarozási lehetőségek állnak rendelkezésre a csiszolóanyagok feldolgozásához?
V: Kétfémes hordók és edzett ötvözetből készült csavarok állnak rendelkezésre az üveg-töltött vagy égésgátló-gyanták kezelésére, amelyek megvédik az alkatrészeket a mechanikai kopástól.
Népszerű tags: szervo-hidraulikus több-üreges formázógép, Kína szervo-hidraulikus több-üreges formázógép gyártói, beszállítói, gyárai
Akár ez is tetszhet




A szálláslekérdezés elküldése